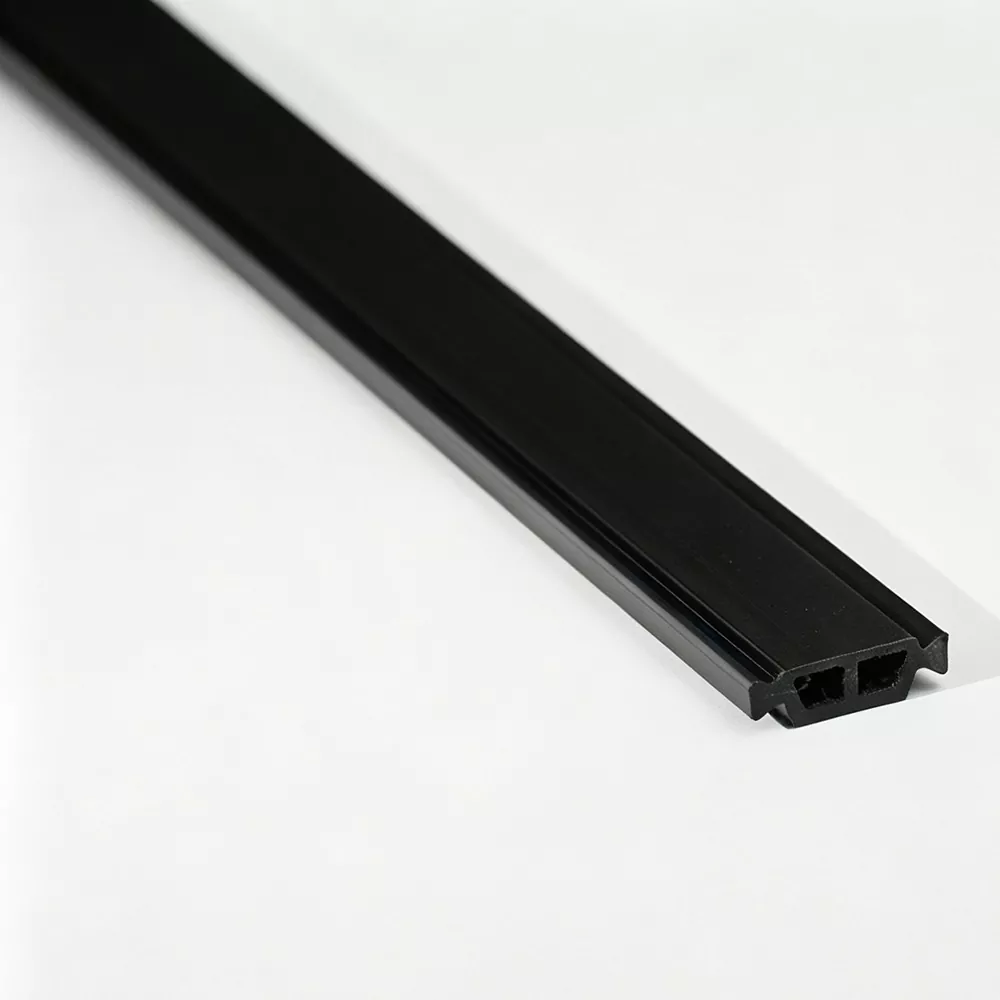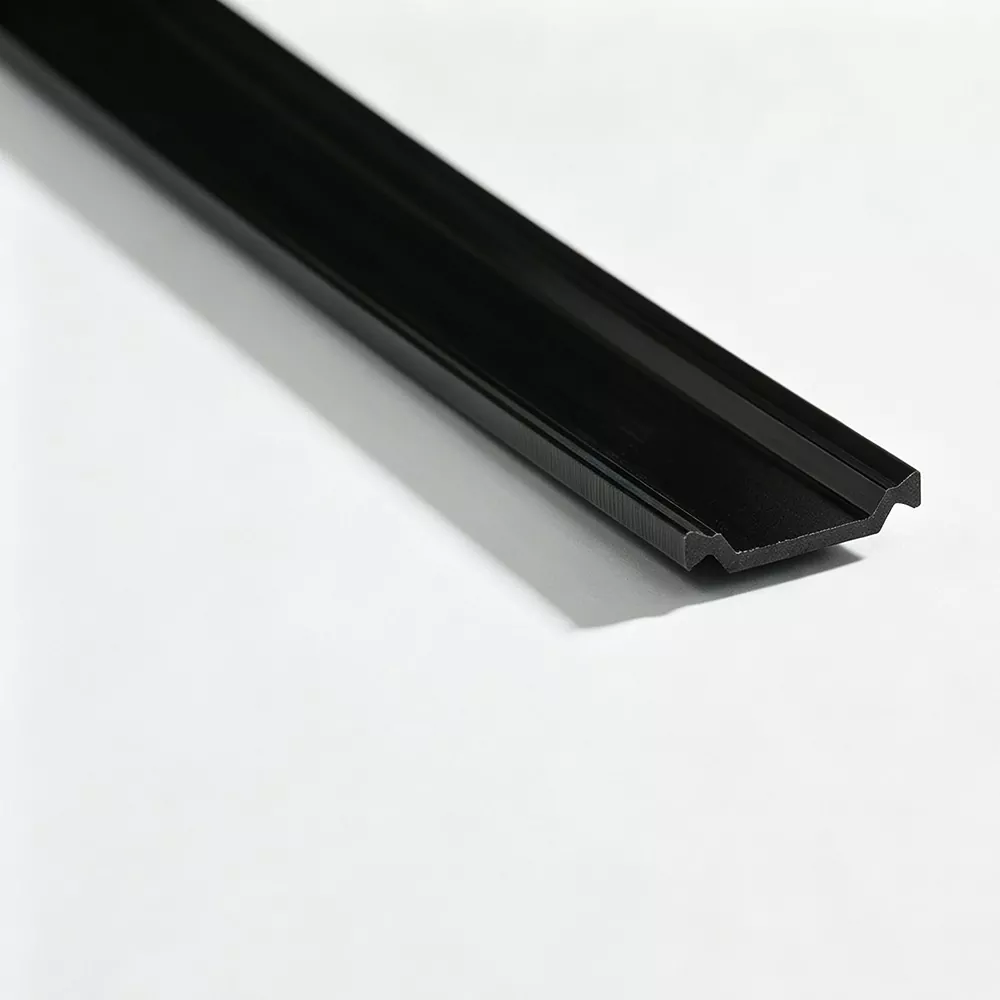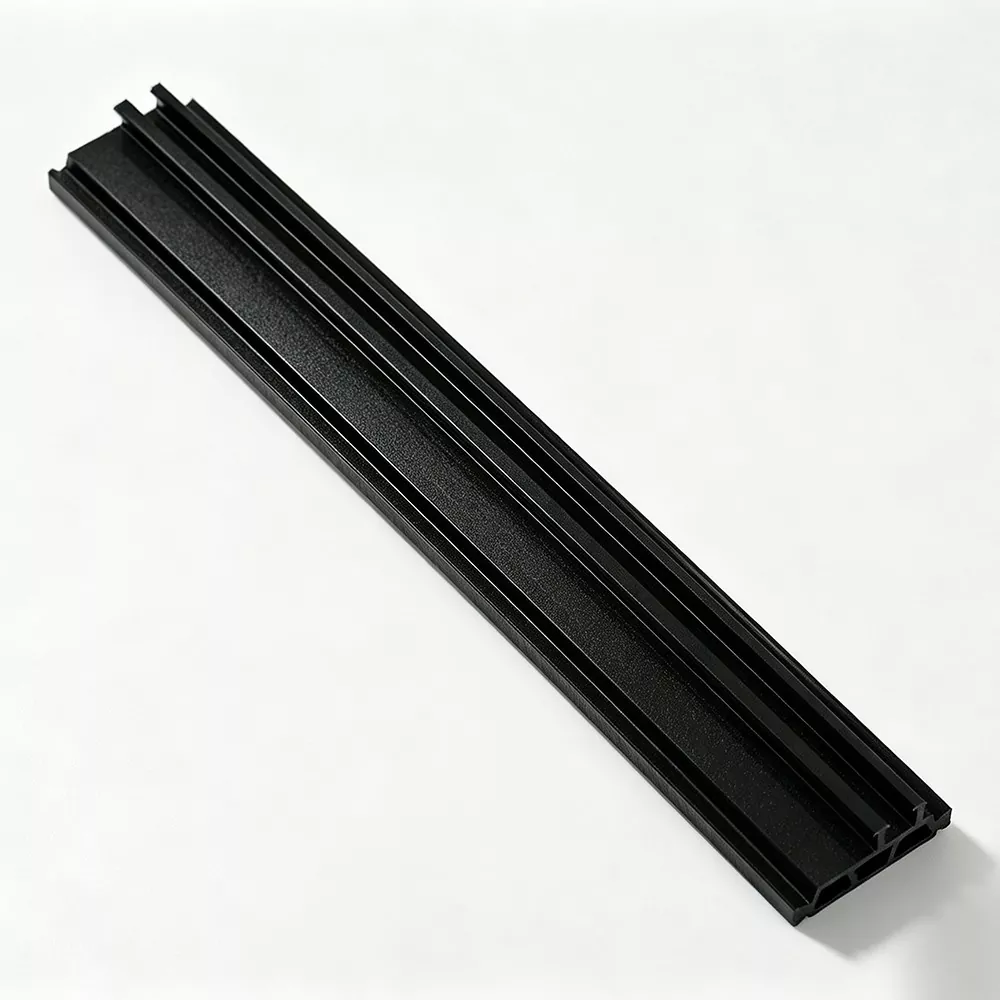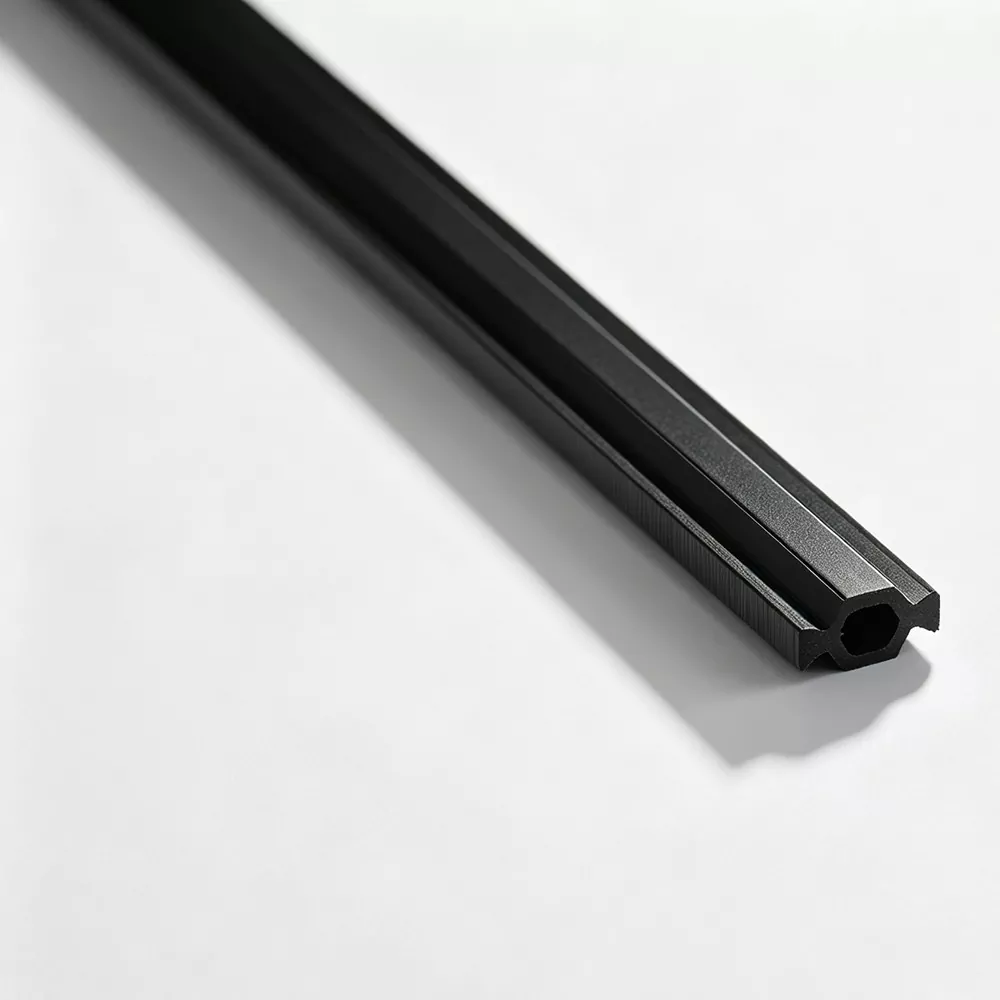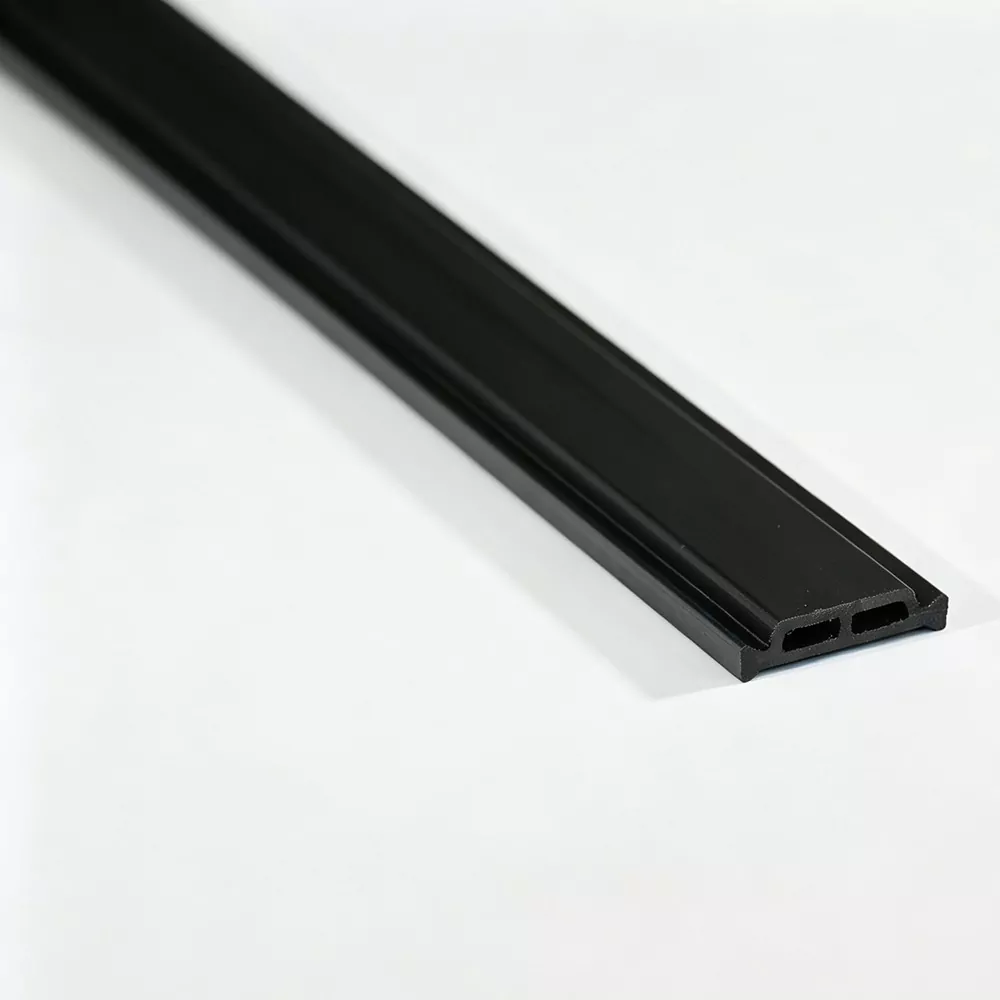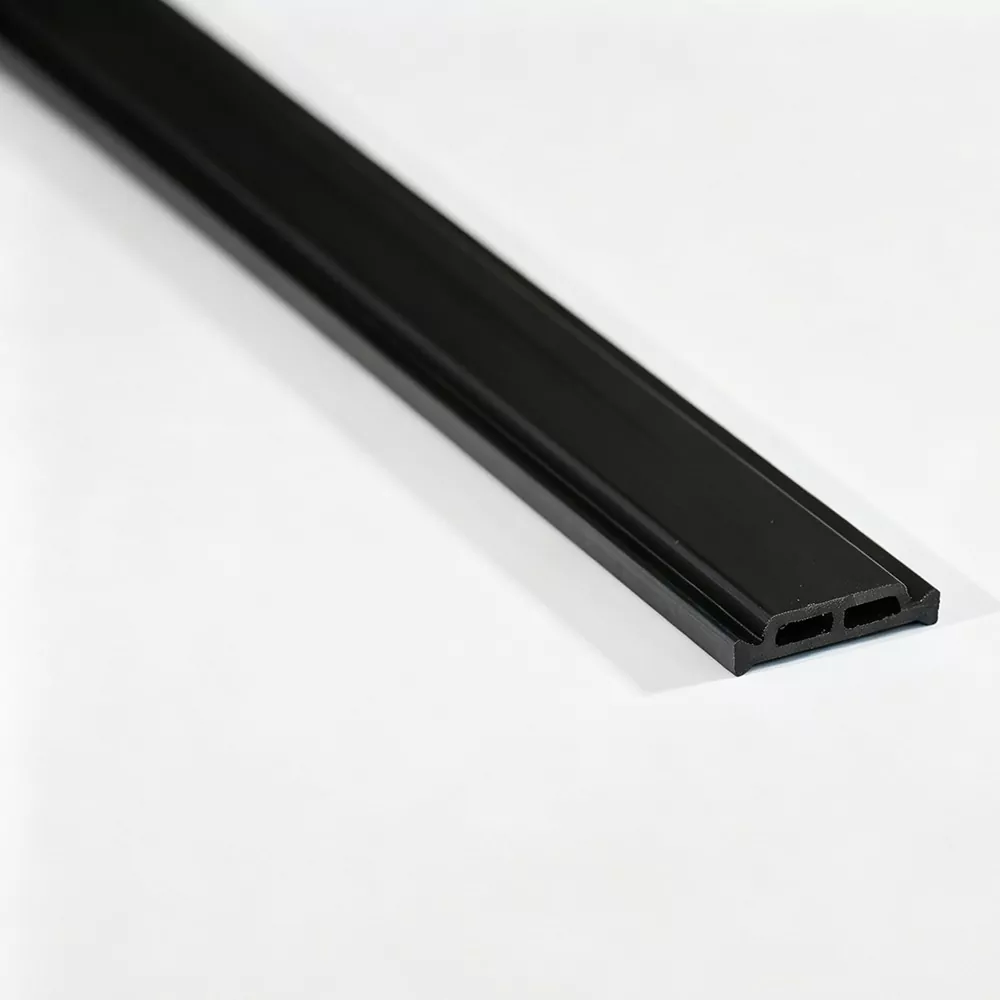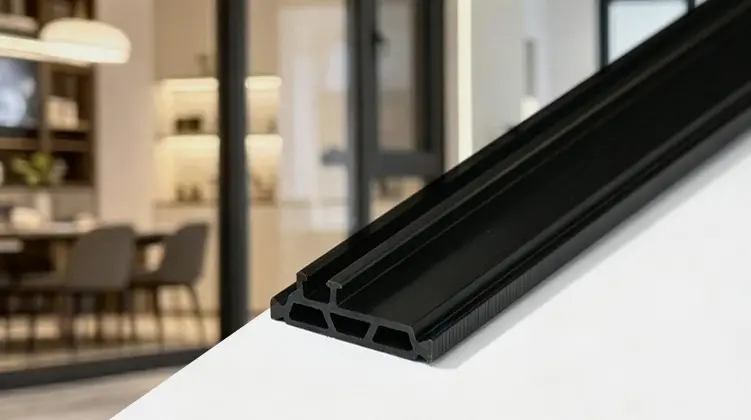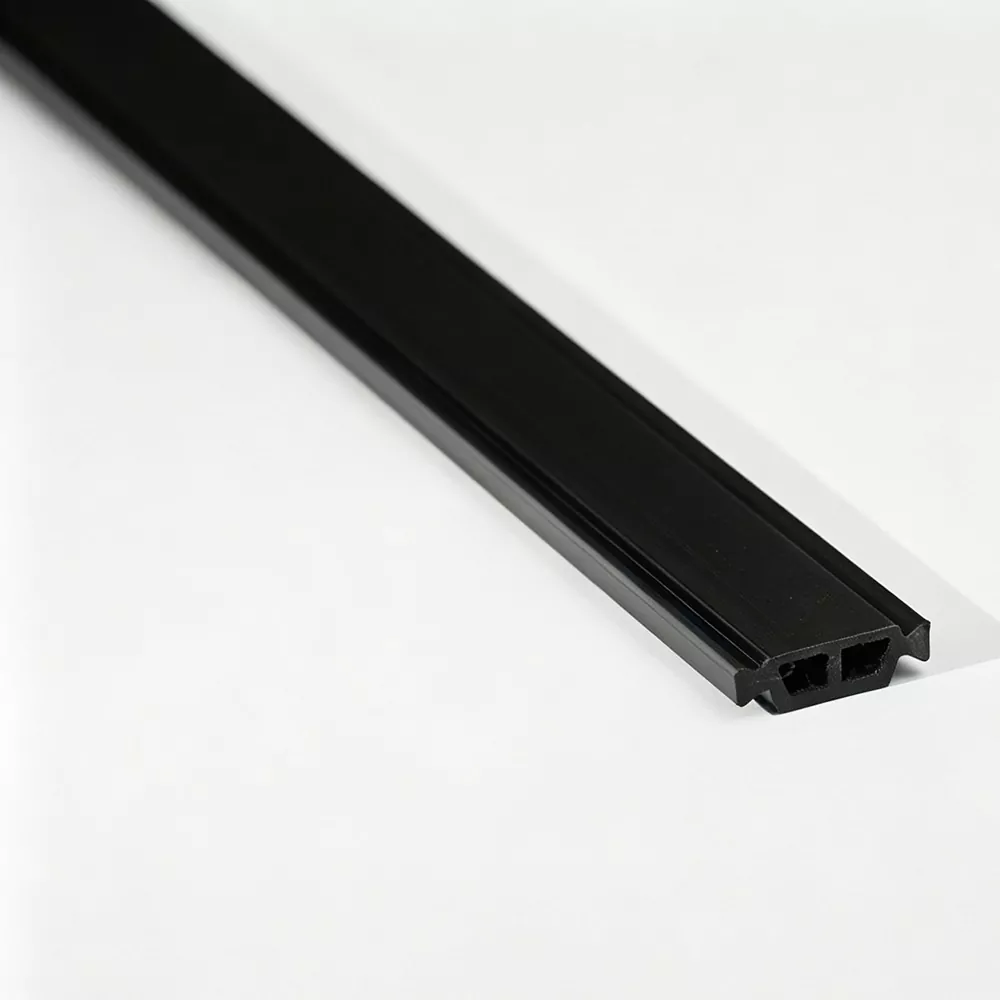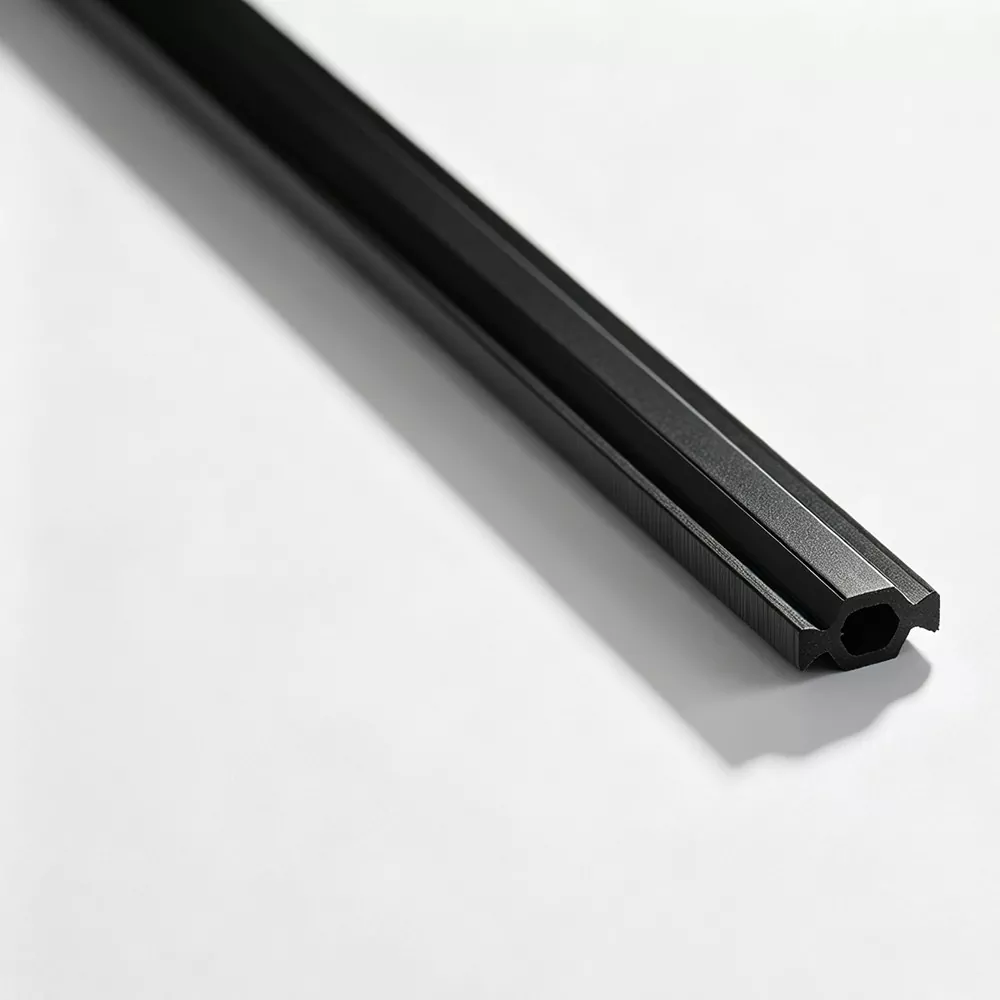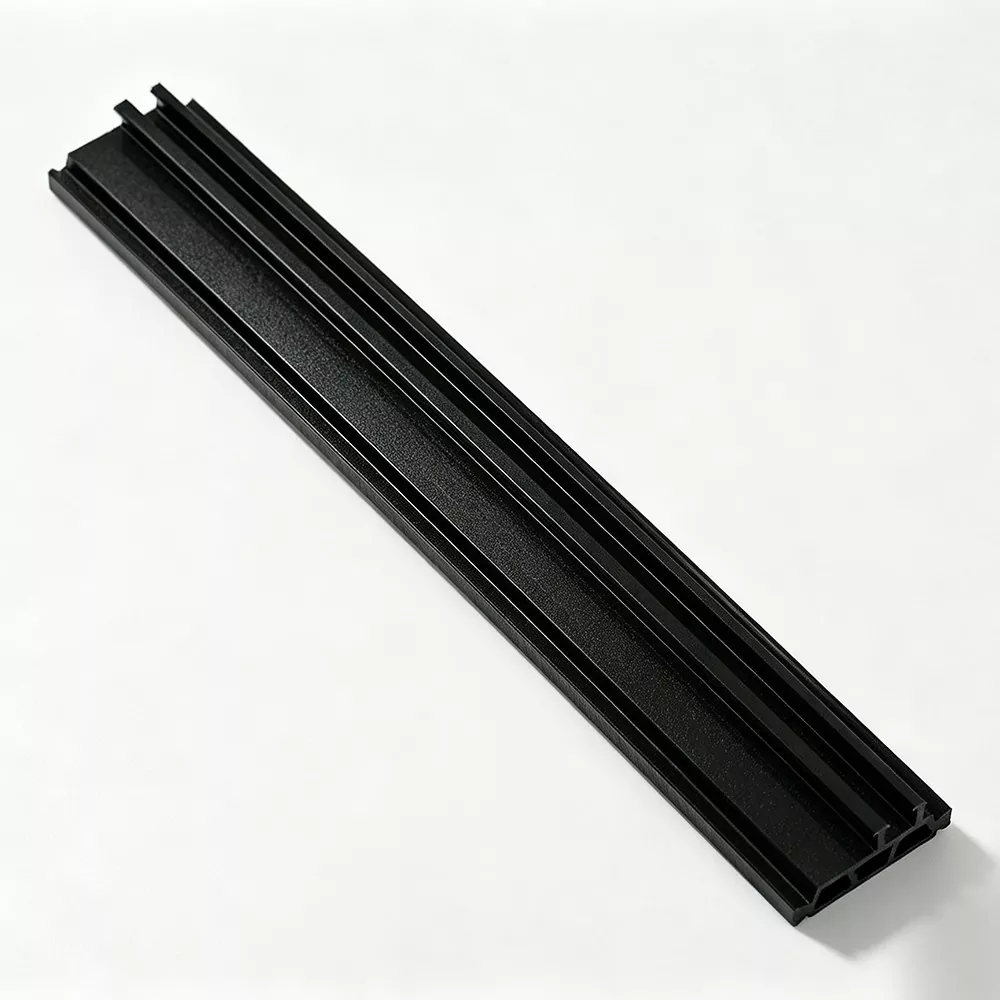
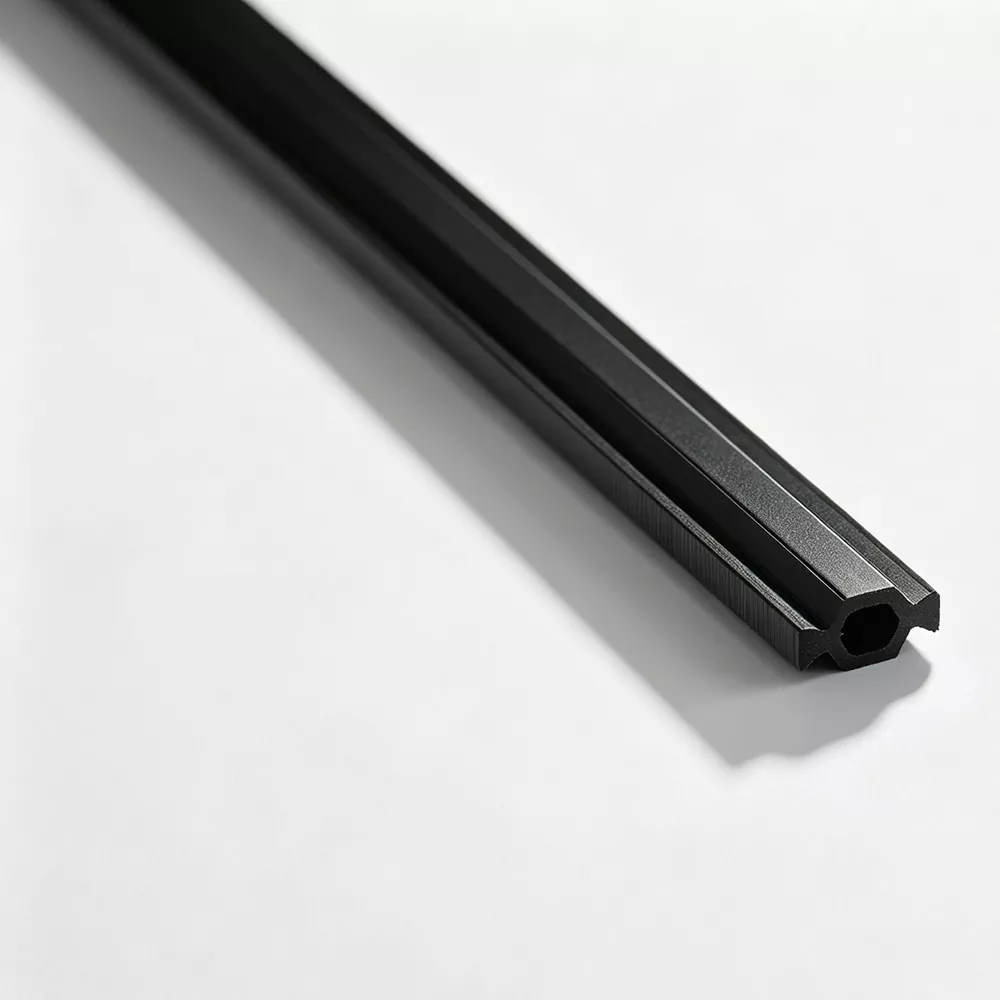
Strisce a taglio termico in poliammidesono componenti strutturali importanti nei sistemi di finestre, porte e facciate continue in alluminio a taglio termico. La loro funzione è quella di separare i profilati di alluminio interni ed esterni mantenendo il collegamento meccanico richiesto dal profilo assemblato. La composizione del materiale, il rinforzo in fibra di vetro, la geometria della sezione trasversale, la stabilità dimensionale e la consistenza della produzione influenzano tutti la loro idoneità per una particolare estrusione di alluminio.
PA66 GF25 è ampiamente utilizzato per queste applicazioni perché il rinforzo in fibra di vetro migliora la rigidità e le caratteristiche strutturali del profilo in poliammide. Tuttavia, selezionare un prodotto adatto implica molto più che identificare il tipo di polimero. Devono essere prese in considerazione anche le dimensioni della cavità dell'alluminio, la geometria di bloccaggio, le condizioni di inserimento, i processi di laminazione, i requisiti termici e i metodi di ispezione della qualità. Comprendere questi fattori aiuta i produttori di finestre, le aziende di estrusione di alluminio e i distributori di materiali da costruzione a identificare le specifiche del profilo appropriato e a valutare soluzioni personalizzate.
Scegli un argomento tecnico qui sotto per passare direttamente alla sezione corrispondente.
La poliammide è un materiale termoplastico tecnico utilizzato in applicazioni che richiedono una combinazione di resistenza meccanica, stabilità dimensionale e isolamento termico. All'interno dei sistemi architettonici in alluminio, fornisce un componente di separazione non metallico tra due sezioni di profilo in alluminio.
A differenza di una connessione convenzionale in alluminio, un assieme a rottura termica introduce un materiale a bassa conduttività tra le sezioni metalliche interne ed esterne. Ciò modifica il percorso di trasferimento del calore attraverso il telaio e aiuta a ridurre i ponti termici diretti.
La poliammide 66, comunemente identificata come PA66 o nylon 66, è un polimero prodotto attraverso la reazione di esametilendiammina e acido adipico. Viene utilizzato in componenti tecnici che richiedono rigidità, caratteristiche di usura e coerenza dimensionale in condizioni operative definite.
Per le applicazioni a taglio termico in alluminio, PA66 offre diverse caratteristiche rilevanti:
Il tipo di polimero influenza il comportamento del profilo finito durante la produzione, l'installazione e la manutenzione. Diverse formulazioni di materiali possono presentare diversi livelli di rigidità, risposta all'umidità, dilatazione termica e resistenza meccanica.
Per questo motivo, la scelta del materiale dovrebbe basarsi sui requisiti effettivi del sistema in alluminio. Una striscia di plastica generica non è automaticamente un sostituto appropriato per un profilo progettato attorno a una formulazione specifica di poliammide.
PA66 GF25 si riferisce alla poliammide 66 rinforzata con il 25% di fibra di vetro in peso. Questa combinazione di materiali viene utilizzata nei profili a taglio termico perché il rinforzo migliora la rigidità e la stabilità strutturale rispetto alla poliammide non rinforzata.
In un assieme di alluminio tagliato termicamente, la striscia deve fare di più che creare una barriera tra le sezioni metalliche. Deve inoltre mantenere un collegamento meccanico stabile durante l'assemblaggio dei profili in alluminio attraverso le operazioni di inserimento e laminazione.
Le fibre di vetro agiscono come elementi di rinforzo all'interno della matrice polimerica. La loro presenza modifica il comportamento meccanico del materiale e può migliorare la rigidità, la stabilità dimensionale e la resistenza alla deformazione in condizioni di carico adeguate.
Per i profili a taglio termico, il rinforzo aiuta a soddisfare diversi requisiti pratici:
Il rinforzo in fibra di vetro aumenta la rigidità del materiale, supportando i requisiti strutturali del profilo di alluminio assemblato.
Il materiale rinforzato aiuta a mantenere la geometria della sezione trasversale durante la lavorazione e la manutenzione del profilo.
Le caratteristiche del materiale supportano l'interazione di bloccaggio tra la sezione in poliammide e la cavità in alluminio.
L'elaborazione controllata aiuta a distribuire il rinforzo all'interno del profilo e a mantenere dimensioni del prodotto coerenti.
L'orientamento della fibra di vetro è un fattore importante nella produzione di profili in poliammide rinforzata. Durante l'estrusione, il flusso del materiale fuso influenza il modo in cui le fibre vengono distribuite e orientate all'interno della sezione trasversale finita.
Diversi orientamenti delle fibre possono influenzare la resistenza longitudinale e la resistenza al taglio trasversale. Pertanto, le condizioni di estrusione dovrebbero essere gestite in base alla geometria del profilo e alle caratteristiche meccaniche richieste.
Sebbene la denominazione GF25 identifichi una determinata proporzione di rinforzo, non stabilisce in modo indipendente ogni caratteristica prestazionale del profilo finito. Anche la qualità della resina, le condizioni di umidità, la distribuzione della fibra di vetro, i parametri di estrusione, il raffreddamento e il controllo dimensionale influenzano il prodotto finale.
Quando si valuta una striscia di poliammide rinforzata, i team tecnici dovrebbero rivedere le specifiche del materiale insieme ai risultati dei test pertinenti e al design previsto del profilo di alluminio.
L'alluminio è ampiamente utilizzato nei telai architettonici per la sua robustezza, resistenza alla corrosione, formabilità e flessibilità di progettazione. Tuttavia, l’alluminio ha anche una conduttività termica relativamente elevata. Quando le sezioni interne ed esterne in alluminio sono continuamente collegate, il calore può viaggiare attraverso il telaio metallico.
Un taglio termico introduce un materiale a bassa conduttività tra queste sezioni, interrompendo il percorso diretto di trasferimento del calore del metallo.
I ponti termici si verificano quando il calore si muove attraverso un componente dell'edificio lungo un percorso che conduce più facilmente rispetto ai materiali circostanti. In un serramento in alluminio, una connessione metallica ininterrotta può creare un tale percorso tra ambienti interni ed esterni.
Separando i profilati di alluminio, il taglio termico modifica le caratteristiche di trasmissione del calore del telaio. Ciò può contribuire a migliorare le prestazioni di isolamento e contribuire a ridurre il trasferimento di calore indesiderato attraverso il gruppo finestra o porta.
La sezione in poliammide è posizionata tra due estrusi di alluminio. Ciascun lato si impegna con la corrispondente cavità in alluminio attraverso un'apposita struttura di bloccaggio.
Il sistema assemblato unisce tre importanti funzioni:
La larghezza del taglio termico influisce sulla geometria della zona di separazione. Una separazione più ampia può influenzare le caratteristiche generali di trasferimento del calore del telaio, ma il risultato dipende anche dal design completo del profilo e dai componenti circostanti.
Gli ingegneri dovrebbero quindi considerare la larghezza della striscia come parte del sistema di alluminio piuttosto che trattarla come una specifica di isolamento indipendente.
Le prestazioni meccaniche sono essenziali perché un profilo a taglio termico funge da parte della struttura in alluminio assemblata. Deve rimanere saldamente agganciato all'interno dell'estrusione e mantenere la forma prevista nelle condizioni meccaniche di produzione e servizio.
La resistenza alla trazione longitudinale descrive la resistenza del materiale al carico di trazione lungo la lunghezza del profilo. Questa proprietà è rilevante quando si valuta il comportamento strutturale delle sezioni continue di poliammide.
Il rinforzo in fibra di vetro e l'orientamento delle fibre possono influenzare questa caratteristica. I risultati del test devono essere interpretati in base al grado del materiale, alla preparazione del campione e al metodo di test specificati.
La resistenza al taglio trasversale è particolarmente rilevante per l'interazione tra la striscia di poliammide e il profilo di alluminio. La sezione assemblata deve resistere alle forze che agiscono attraverso la connessione a taglio termico.
Le prestazioni a taglio possono essere influenzate dalla geometria di bloccaggio, dalla profondità di impegno, dalle dimensioni del profilo, dalla distribuzione delle armature e dalle condizioni di assemblaggio.
Il test di durezza Shore fornisce informazioni sulla resistenza del materiale all'impronta con un metodo di prova definito. Sebbene la durezza possa aiutare a caratterizzare un polimero, non dovrebbe essere utilizzata come sostituto delle prove di trazione o taglio.
La rigidità è influenzata anche dalla composizione del materiale e dalla geometria della sezione finita. Un profilo a sezione complessa può comportarsi diversamente da una semplice sezione piana realizzata con lo stesso polimero.
L'espansione termica, l'assorbimento di umidità e i cambiamenti di temperatura possono influenzare le dimensioni dei materiali in poliammide. Questi fattori dovrebbero essere considerati quando si abbina la striscia alle cavità di alluminio e si definiscono le tolleranze di assemblaggio.
| Proprietà | Cosa descrive | Perché è importante |
|---|---|---|
| Resistenza alla trazione longitudinale | Resistenza al carico di trazione lungo il profilo. | Aiuta a valutare la resistenza del materiale nella direzione di estrusione. |
| Resistenza al taglio trasversale | Resistenza alle forze agenti attraverso la connessione del profilo. | Rilevante per l'impegno meccanico negli assemblaggi in alluminio. |
| Durezza Shore | Resistenza all'impronta con un metodo definito. | Aiuta a caratterizzare il materiale polimerico. |
| Espansione lineare | Variazione dimensionale associata alla variazione di temperatura. | Importante per la corrispondenza dimensionale e le condizioni termiche. |
| Resistenza all'acqua | Comportamento del materiale in condizioni di esposizione all'acqua specificate. | Rilevante per la valutazione dimensionale e dei materiali. |
La geometria della sezione trasversale è uno dei fattori più importanti nella scelta del profilo a taglio termico. La striscia deve corrispondere alla forma della cavità dell'estrusione di alluminio e fornire il corretto innesto dopo il processo di assemblaggio.
Anche quando due prodotti utilizzano lo stesso materiale PA66 GF25, le differenze nelle loro strutture trasversali potrebbero renderli inadatti allo stesso profilo di alluminio.
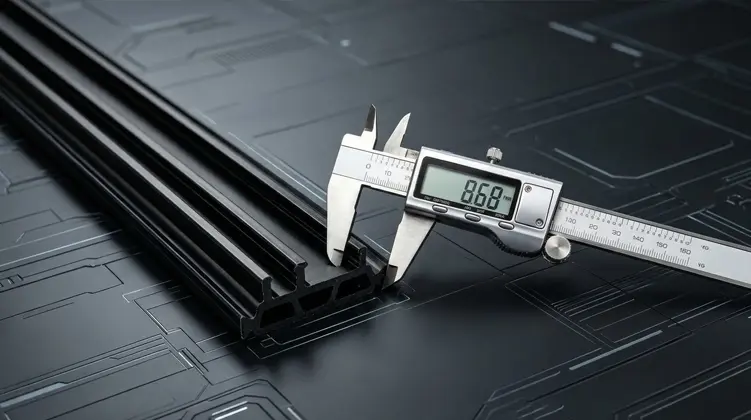
La larghezza e lo spessore influenzano l'adattamento fisico della striscia all'interno della cavità di alluminio. Dimensioni errate possono causare difficoltà di inserimento, allentamento dell'innesto o problemi durante la laminazione.
Queste misurazioni dovrebbero essere valutate insieme al disegno completo del profilo. Le dimensioni nominali da sole potrebbero non descrivere completamente l'adattamento funzionale della sezione di bloccaggio.
Alcuni modelli di profilo utilizzano una struttura testa-stelo per posizionare la striscia di poliammide all'interno della corrispondente scanalatura di alluminio. La forma della testa, la larghezza dello stelo e le superfici di bloccaggio determinano il modo in cui i due componenti si incastrano.
Altri progetti utilizzano strutture diritte o a gradini che corrispondono a diverse configurazioni di cavità.
Alcuni modelli a taglio termico incorporano superfici di impegno dentate o testurizzate. Queste strutture sono sviluppate attorno alla tasca in alluminio e al processo di laminazione per supportare l'interblocco meccanico.
La geometria deve essere abbinata al design dell'estrusione corrispondente. Un profilo zigrinato non è automaticamente intercambiabile con un profilo liscio di dimensioni simili.
| Caratteristica del progetto | Funzione primaria | Requisito corrispondente |
|---|---|---|
| Tipo I | Struttura a profilo dritto. | Scanalature diritte in alluminio corrispondenti. |
| Tipo C | Configurazione a sezione curva o a gradini. | Forma della cavità e dimensioni di bloccaggio corrispondenti. |
| Tipo T | Posizionamento e impegno della testa e dello stelo. | Scanalatura in alluminio progettata per la geometria a forma di T. |
| Forma speciale | Integrazione di sezioni non standard. | Disegni del cliente e geometrie specifiche di estrusione. |
Diversi sistemi di estrusione di alluminio utilizzano diverse strutture di cavità. Il profilo in poliammide corrispondente deve corrispondere a queste strutture per ottenere un corretto inserimento, posizionamento e impegno meccanico.
I profili di tipo I hanno una struttura trasversale relativamente semplice. Vengono utilizzati con estrusi di alluminio progettati con corrispondenti scanalature diritte a taglio termico.
A seconda dell'estrusione, il profilo richiesto può variare in larghezza, spessore e dimensioni di impegno. Una misurazione accurata è importante perché piccole differenze dimensionali possono influenzare il processo di assemblaggio.
I profili di tipo C sono progettati per sezioni in alluminio con cavità curve o a gradini abbinate. La loro forma in sezione corrisponde alla particolare struttura di bloccaggio dell'estruso.
Quando si seleziona una sezione di tipo C, gli ingegneri dovrebbero controllare la geometria della cavità, le superfici di impegno e le dimensioni anziché fare affidamento solo sul nome del profilo.
Le sezioni di tipo T utilizzano una struttura testa-gambo definita. La testa fornisce la geometria di posizionamento richiesta, mentre lo stelo collega i due lati del gruppo taglio termico.
Il profilo deve essere sviluppato secondo la corrispondente scanalatura in alluminio affinché testa e stelo si incastrino correttamente in fase di montaggio.
Alcuni sistemi in alluminio utilizzano cavità non standard che non possono essere abbinate alle forme dei profili convenzionali. È possibile sviluppare sezioni con forme speciali in base a disegni tecnici o riferimenti a profili fisici.
La personalizzazione può riguardare la sezione trasversale, la larghezza, lo spessore, le caratteristiche di bloccaggio, il colore e la lunghezza di taglio. Il progetto deve essere verificato rispetto al processo di inserimento e laminazione previsto.
La compatibilità dimensionale è essenziale quando si integra un profilo in poliammide in un'estrusione di alluminio. La striscia deve adattarsi alla cavità progettata e mantenere un impegno adeguato durante tutto il processo di assemblaggio.
| Parametro del profilo in alluminio | Specifiche correlate della poliammide | Scopo tecnico |
|---|---|---|
| Larghezza della cavità | Larghezza della striscia | Garantisce la corrispondenza dimensionale adeguata. |
| Profondità della cavità | Altezza del profilo | Supporta il posizionamento e il coinvolgimento corretti. |
| Geometria della scanalatura | Sezione di bloccaggio | Corrisponde alla struttura di connessione meccanica. |
| Spazio Taglio Termico | Spessore della striscia | Definisce la geometria di separazione. |
| Metodo di assemblaggio | Tolleranza e forma del profilo | Supporta la compatibilità di inserimento e rotazione. |
| Lunghezza profilo richiesta | Fornitura diritta o a spirale | Soddisfa i requisiti di produzione e movimentazione. |
Il profilo in poliammide deve entrare nella cavità di alluminio secondo la procedura di assemblaggio prevista. Un'eccessiva interferenza dimensionale può creare difficoltà di inserimento, mentre un impegno insufficiente può compromettere la connessione dopo la rullatura.
Il comportamento di inserimento può anche essere influenzato dalle condizioni della superficie, dalle tolleranze di estrusione, dalla rettilineità del profilo e dalle condizioni dell'attrezzatura di assemblaggio.
Durante la laminazione, il profilo in alluminio viene formato meccanicamente attorno alla sezione a taglio termico per stabilire il collegamento finale. La geometria della poliammide deve corrispondere alle condizioni di rotolamento e alla struttura di bloccaggio richieste.
Crepe, innesto incompleto o resistenza al taglio insufficiente possono indicare una mancata corrispondenza che coinvolge il materiale, la progettazione del profilo, le dimensioni o i parametri di assemblaggio. Tali problemi dovrebbero essere valutati sistematicamente piuttosto che attribuiti a un fattore senza ispezione.
Le misurazioni della sezione trasversale devono essere verificate rispetto al disegno del prodotto concordato. Le dimensioni rilevanti includono larghezza complessiva, altezza, spessore, dettagli di chiusura e altre superfici funzionali.
Per i profili personalizzati, le tolleranze dimensionali dovrebbero essere stabilite durante la fase di sviluppo in modo che sia la striscia di poliammide che l'estrusione di alluminio possano essere valutate rispetto agli stessi requisiti tecnici.
La coerenza della produzione è essenziale perché il profilo finito deve mantenere le caratteristiche del materiale e le dimensioni della sezione trasversale specificate. Il processo prevede diverse fasi collegate, dalla preparazione della materia prima all'estrusione, al raffreddamento, alla modellatura e al taglio finale.
La resina PA66 e la fibra di vetro vengono preparate in base alla formulazione del materiale richiesta. I lotti di materiale in entrata vengono controllati per verificarne le caratteristiche rilevanti, tra cui l'indice di fluidità, il contenuto di fibra di vetro e l'umidità.
Il controllo dell'umidità è particolarmente importante durante la lavorazione della poliammide. Il condizionamento e la preparazione del materiale devono seguire i requisiti della resina selezionata e del processo di estrusione.
I componenti polimerici e di rinforzo sono preparati per la lavorazione controllata. L'alimentazione uniforme del materiale aiuta a mantenere la consistenza durante l'estrusione.
Per i materiali rinforzati, il metodo di lavorazione dovrebbe tenere conto dell'effetto delle condizioni di estrusione sulla distribuzione e sull'orientamento della fibra di vetro.
L'estrusione viene utilizzata per produrre profili continui in poliammide con la forma della sezione trasversale richiesta. Le linee di estrusione bivite parallele possono supportare la lavorazione controllata di materiali polimerici rinforzati.
I parametri di processo importanti includono:
Dopo l'estrusione, il profilo passa attraverso apparecchiature di raffreddamento e sagomatura per stabilizzare le sue dimensioni in sezione trasversale. Le condizioni di raffreddamento e la calibrazione sono importanti per mantenere la geometria richiesta.
Condizioni di raffreddamento non uniformi o di trazione instabile possono contribuire alla variazione dimensionale. Il monitoraggio del processo aiuta a mantenere la coerenza durante la produzione continua.
I profili finiti possono essere forniti come strisce diritte standard o lavorati a lunghezze specifiche. A seconda dei requisiti del prodotto, le operazioni aggiuntive possono includere la smussatura delle estremità e la codifica laser.
La lavorazione finale dovrebbe preservare la geometria del profilo e le condizioni superficiali richieste per l'assemblaggio di alluminio previsto.
Ogni fase contribuisce al profilo finito. Un processo di produzione stabile dovrebbe combinare un adeguato controllo delle materie prime, la gestione dei parametri di estrusione, il raffreddamento, la misurazione dimensionale e l’ispezione del prodotto finito.
L'ispezione di qualità dovrebbe coprire sia le caratteristiche del materiale che le dimensioni del profilo finito. Affidarsi esclusivamente all'ispezione visiva potrebbe non identificare differenze nelle prestazioni meccaniche, nella risposta all'umidità o nel comportamento all'invecchiamento termico.
L'ispezione delle materie prime aiuta a stabilire se i lotti in entrata soddisfano le condizioni di lavorazione e formulazione richieste. I controlli rilevanti possono includere l'indice di flusso di fusione, il contenuto di fibra di vetro e il livello di umidità.
Le dimensioni della sezione trasversale e le condizioni della superficie devono essere controllate durante la produzione a intervalli definiti. La registrazione dei parametri di processo rilevanti e dei risultati delle ispezioni supporta la tracciabilità della produzione e aiuta a identificare le deviazioni dimensionali.
A seconda dei requisiti applicabili, la valutazione di laboratorio può coprire diverse caratteristiche dei materiali e delle prestazioni.
| Articolo di prova | Focus sulla valutazione | Rilevanza tecnica |
|---|---|---|
| Densità | Densità del materiale secondo un metodo di prova definito. | Supporta la caratterizzazione dei materiali. |
| Durezza Shore | Resistenza alla rientranza. | Aiuta a caratterizzare la durezza del materiale. |
| Resistenza alla trazione longitudinale | Comportamento a trazione lungo la direzione del profilo. | Valuta le proprietà meccaniche longitudinali. |
| Resistenza alla trazione trasversale | Comportamento a trazione lungo la direzione del profilo. | Fornisce informazioni aggiuntive sul comportamento del materiale rinforzato. |
| Resistenza all'acqua | Risposta del materiale all'esposizione all'acqua specificata. | Supporta la valutazione relativa all'umidità. |
| Invecchiamento termico | Cambiamenti di proprietà dopo esposizione termica controllata. | Aiuta a valutare il comportamento del materiale a temperature elevate. |
| Espansione lineare | Variazione dimensionale con la temperatura. | Rilevante per la stabilità dimensionale termica. |
Prima della spedizione, i profili finiti devono essere ispezionati per aspetto e dimensioni. L'ispezione dovrebbe corrispondere alle specifiche del prodotto confermate e ai requisiti concordati.
I registri di ispezione aiutano a collegare i prodotti finiti con i riferimenti del prodotto e le informazioni sulla produzione. Un rapporto di ispezione in inglese può anche supportare la comunicazione tra produttori, distributori e clienti internazionali.
Per i produttori di estrusi di alluminio, anche piccole differenze dimensionali possono influenzare le condizioni di inserimento e laminazione. Un'ispezione coerente aiuta a identificare le deviazioni prima che il profilo raggiunga la fase di assemblaggio.
La valutazione della qualità dovrebbe quindi includere il materiale in entrata, la produzione in corso, i test di laboratorio ove applicabile e i controlli del prodotto finito anziché fare affidamento su un'unica ispezione visiva finale.
I profili a taglio termico vengono utilizzati nei sistemi architettonici in alluminio in cui le sezioni metalliche interne ed esterne devono essere separate mantenendo una connessione meccanica. La loro applicazione dipende dalla progettazione del sistema in alluminio, dai requisiti strutturali e dalle prestazioni termiche specificate.
I telai delle finestre e le ante in alluminio a taglio termico utilizzano sezioni in poliammide per separare i componenti interni ed esterni in alluminio.
La striscia deve corrispondere alla geometria dell'estrusione del telaio e dell'anta, comprese le dimensioni della cavità e le superfici di chiusura richieste. Anche il suo materiale e la sua sezione trasversale dovrebbero corrispondere al metodo di assemblaggio previsto.
I sistemi di porte utilizzano profili a taglio termico per creare separazione all'interno delle strutture del telaio e delle ante in alluminio. La connessione deve rimanere meccanicamente stabile pur adattandosi alle dimensioni e alla configurazione dell'estrusione della porta.
La scelta dovrebbe considerare la forma della cavità del profilo della porta, l'impegno della striscia e i relativi requisiti strutturali.
Nelle applicazioni per facciate continue, i profili a taglio termico possono essere utilizzati in montanti, traversi e altre sezioni in alluminio separate termicamente.
Questi sistemi possono avere requisiti di sezione trasversale diversi a seconda del design della facciata continua. La sezione in poliammide dovrebbe quindi essere abbinata all'estrusione specifica piuttosto che selezionata esclusivamente in base al nome generale dell'applicazione.
Alcuni sistemi architettonici utilizzano cavità in alluminio non standard, strutture di chiusura speciali o dimensioni insolite di taglio termico. È possibile sviluppare sezioni personalizzate in poliammide per corrispondere a questi design.
Separare le sezioni interne ed esterne in alluminio all'interno dei gruppi di finestre a taglio termico.
Fornire un componente di separazione termica all'interno delle strutture dei profili delle porte in alluminio.
Supporta sezioni strutturali in alluminio termicamente separate nei sistemi di facciata.
Abbina cavità non standard e requisiti di estrusione personalizzati.
In queste applicazioni, i fattori di selezione più importanti rimangono gli stessi: specifiche del materiale, geometria della sezione trasversale, impegno meccanico, precisione dimensionale e compatibilità con il sistema completo di profili in alluminio.
Le sezioni standard a taglio termico coprono molti progetti comuni di estrusione di alluminio. Tuttavia, diversi produttori di estrusioni possono utilizzare dimensioni della cavità, geometrie di bloccaggio e condizioni di assemblaggio diverse. Una sezione personalizzata può soddisfare questi requisiti non standard.
Un disegno del profilo in alluminio fornisce informazioni essenziali sulla cavità, sulle dimensioni e sulla struttura di chiusura. Gli ingegneri possono utilizzare queste informazioni per valutare la sezione trasversale della poliammide richiesta e identificare potenziali conflitti dimensionali.
Un profilo fisico in alluminio può fornire informazioni aggiuntive quando i disegni sono incompleti o quando è necessario verificare le dimensioni effettive dell'estrusione.
La valutazione dovrebbe concentrarsi sulla larghezza della cavità, sulla profondità, sulla geometria della scanalatura, sulle superfici di bloccaggio e sulle condizioni di inserimento e rotolamento previste.
Un processo di sviluppo strutturato aiuta a collegare il design dell'estrusione di alluminio con il profilo finito in poliammide. Ogni fase dovrebbe essere rivista prima di passare alla fase di produzione successiva.
Un disegno di estrusione di alluminio o un profilo fisico, le dimensioni richieste, la struttura di bloccaggio, le specifiche del materiale, il colore e il metodo di assemblaggio forniscono un punto di partenza pratico per la valutazione tecnica.
La scelta di un profilo adatto richiede il coordinamento tra i requisiti dei materiali e la progettazione dell'estrusione di alluminio. Un prodotto che soddisfa la categoria di materiale richiesta potrebbe comunque non essere idoneo se le sue dimensioni o la struttura di innesto non corrispondono all'assemblaggio previsto.
Inizia con la finestra, la porta, la facciata continua o il sistema di estrusione architettonica previsto. Identificare il profilo di alluminio specifico e determinare se il taglio termico è installato in una cavità diritta, curva, a gradini o con forma speciale.
Determinare se l'applicazione richiede PA66 o PA66 rinforzato GF25. Rivedere i requisiti meccanici e dei materiali pertinenti anziché dare per scontato che tutte le formulazioni di poliammide abbiano caratteristiche identiche.
Controlla la larghezza della cavità, la profondità, lo spessore della striscia, la geometria di bloccaggio e altre dimensioni funzionali. Confermare le tolleranze rilevanti e il modo in cui si riferiscono all'estrusione di alluminio.
Valutare la resistenza alla trazione longitudinale, la resistenza al taglio trasversale, la durezza e altre proprietà meccaniche applicabili. I valori richiesti dovrebbero basarsi sul sistema previsto e sulle specifiche tecniche pertinenti.
Considerare i requisiti di inserimento, rotolamento, raffreddamento e movimentazione del profilo. Il nastro deve corrispondere al processo di produzione reale e non solo alle dimensioni nominali indicate su un disegno.
Confermare quali test dimensionali e di laboratorio sono rilevanti per il prodotto. La frequenza delle ispezioni, i metodi di prova, la documentazione e i criteri di accettazione dovrebbero essere stabiliti secondo le specifiche concordate.
| Categoria di selezione | Informazioni da confermare |
|---|---|
| Materiale | PA66 o PA66 GF25 e requisiti dei materiali applicabili. |
| Tipo di profilo | Tipo I, Tipo C, Tipo T o sezione trasversale personalizzata. |
| Dimensioni | Larghezza, spessore, altezza, profondità della cavità e tolleranze. |
| Proprietà meccaniche | Requisiti di resistenza alla trazione, resistenza al taglio e durezza. |
| Proprietà termiche | Conducibilità termica e requisiti di comportamento dimensionale. |
| Metodo di assemblaggio | Condizioni di inserimento, rotolamento e impegno meccanico. |
| Superficie e colore | Aspetto, colore ed eventuali requisiti speciali di finitura. |
| Modulo di fornitura | Strisce diritte, profili a spirale o lunghezze di taglio specificate. |
| Documenti di qualità | Registri dimensionali, risultati delle ispezioni e rapporti di prova applicabili. |
Anche la lunghezza del profilo e l'imballaggio devono corrispondere alla disposizione di produzione del cliente. I nastri diritti standard possono essere forniti a 6 metri per pezzo, mentre i profili a spirale idonei possono essere forniti a 500 metri per rotolo.
La forma di fornitura appropriata dipende dalla geometria del profilo, dai requisiti di movimentazione, dalle condizioni di stoccaggio e dal processo di assemblaggio a valle. Lunghezze di taglio e disposizioni di imballaggio speciali possono essere confermate in base alla configurazione del prodotto.
Per i produttori che valutanoStrisce a taglio termico in poliammide, una specifica tecnica completa è più utile che selezionare un prodotto basandosi solo sulla larghezza nominale o sul nome del materiale. La corrispondenza tra l'effettiva cavità dell'alluminio, i requisiti di rinforzo e il processo di assemblaggio fornisce una base più affidabile per la selezione del prodotto.
Esplora le risposte alle domande più comuni sui materiali in poliammide, PA66 GF25, strutture dei profili, produzione e compatibilità dei sistemi in alluminio.
Sono profili in polimero tecnico installati tra sezioni di alluminio separate per fornire separazione termica all'interno di sistemi di finestre, porte e facciate continue termicamente rotte. Mantengono inoltre una connessione meccanica tra i componenti in alluminio.
PA66 GF25 è poliammide 66 rinforzata con il 25% di fibra di vetro in peso. Il rinforzo migliora la rigidità e la stabilità dimensionale e supporta i requisiti meccanici dell'assemblaggio del profilo in alluminio.
La fibra di vetro aumenta la rigidità e le caratteristiche strutturali del materiale poliammidico. La sua distribuzione e orientamento durante l'estrusione possono influenzare la resistenza longitudinale e la resistenza al taglio trasversale.
I profili I-Type hanno una sezione semplice per abbinare le scanalature diritte in alluminio. I profili di tipo C corrispondono a cavità curve o a gradini, mentre i profili di tipo T utilizzano una struttura testa-stelo. Il tipo corretto dipende dall'effettiva geometria dell'estrusione dell'alluminio.
Separano le sezioni interne ed esterne in alluminio con un materiale che ha una conduttività termica inferiore rispetto all'alluminio. Ciò interrompe il percorso diretto di trasferimento del calore del metallo e modifica il comportamento termico del telaio assemblato.
Non automaticamente. Le loro caratteristiche meccaniche differiscono perché il rinforzo in fibra di vetro modifica la rigidità e il comportamento dimensionale del materiale. La selezione dovrebbe seguire la progettazione del sistema in alluminio e le specifiche del materiale richiesto.
Le dimensioni importanti includono larghezza della striscia, altezza, spessore, profondità della cavità e geometria di bloccaggio. Il disegno del profilo di alluminio o l'estrusione fisica devono essere utilizzati per confermare la sezione trasversale richiesta e le tolleranze dimensionali.
SÌ. È possibile sviluppare sezioni trasversali non standard in base ai disegni di estrusione di alluminio o ai riferimenti fisici del profilo. La personalizzazione può includere dimensioni, strutture di chiusura, colori, lunghezze di taglio, imballaggio e codifica laser.
I possibili fattori includono la mancata corrispondenza dimensionale, la geometria errata della cavità, le tolleranze del profilo, le condizioni della superficie, le caratteristiche del materiale e le impostazioni dell'attrezzatura di assemblaggio. È necessario valutare il profilo completo e il processo di produzione per identificare la causa.
A seconda dei requisiti applicabili, i test possono includere densità, durezza Shore, resistenza alla trazione longitudinale e trasversale, resistenza all'acqua, invecchiamento termico ed espansione lineare. Anche i controlli dimensionali e superficiali sono importanti durante la produzione.
SÌ. I profili diritti standard possono essere forniti a 6 metri per pezzo, mentre i profili a spirale adatti possono essere forniti a 500 metri per rotolo. È inoltre possibile concordare lunghezze di taglio specifiche in base alle esigenze del prodotto e della lavorazione.
Un disegno di estrusione di alluminio o un profilo fisico, le dimensioni richieste, la struttura di bloccaggio, il metodo di assemblaggio, le specifiche del materiale e i requisiti di colore sono utili punti di partenza per la valutazione tecnica e lo sviluppo del profilo.
SÌ. I profili in poliammide possono essere integrati nei montanti delle facciate continue, nei traversi e in altre sezioni in alluminio separate termicamente. Le dimensioni della sezione trasversale e l'impegno meccanico devono corrispondere al progetto specifico di estrusione della facciata continua.
Dalle sezioni standard PA66 GF25 ai profili personalizzati di tipo I, tipo C, tipo T e a forma speciale, forniamo soluzioni di profili sviluppate in base alle dimensioni dell'estrusione dell'alluminio, all'impegno meccanico e ai requisiti di produzione.
Esplora la nostra gamma di profili in poliammide
Contattaciper discutere i requisiti del tuo profiloLa selezione del materiale finale, le tolleranze dimensionali, le condizioni di assemblaggio e le prestazioni termiche devono essere valutate in base allo specifico sistema di estrusione dell'alluminio e ai requisiti tecnici applicabili.