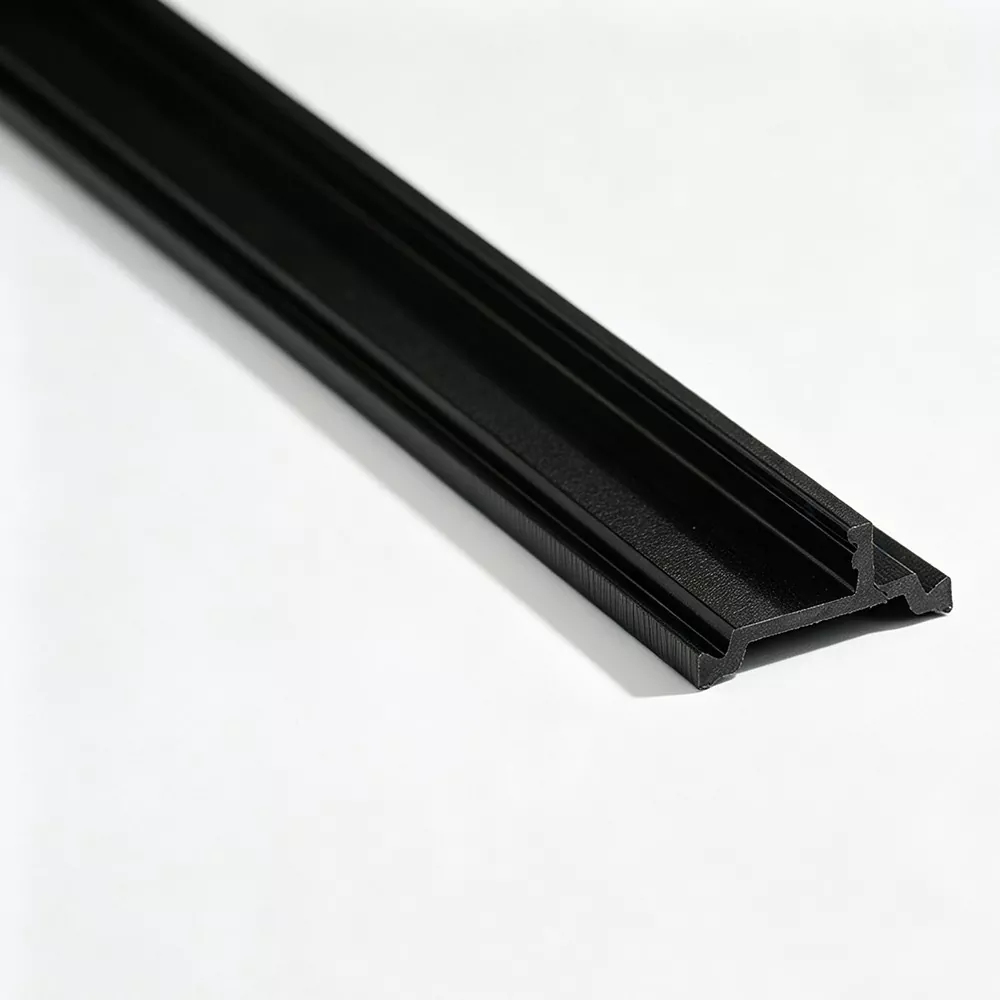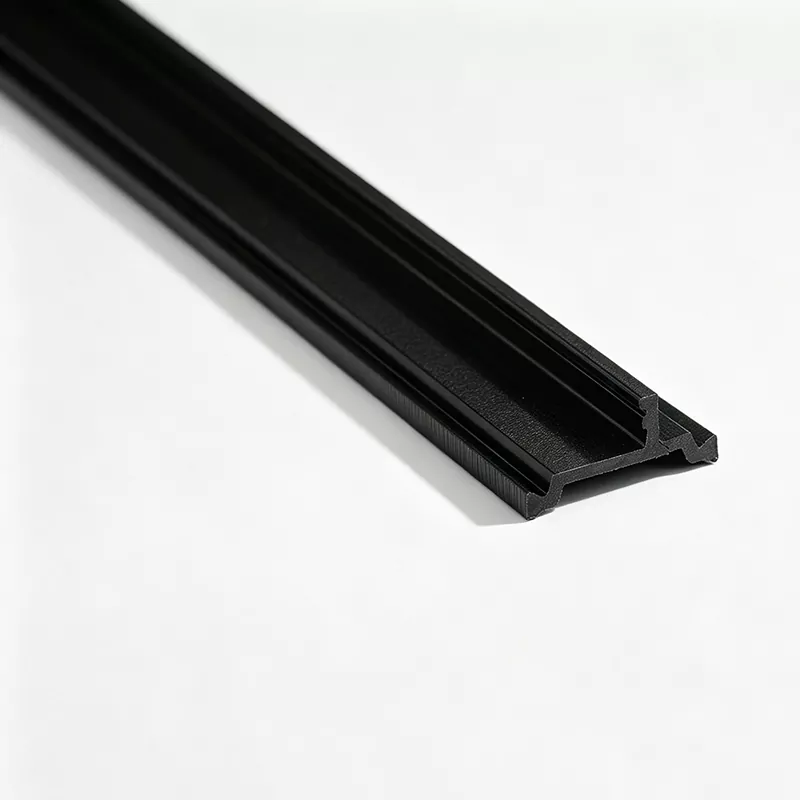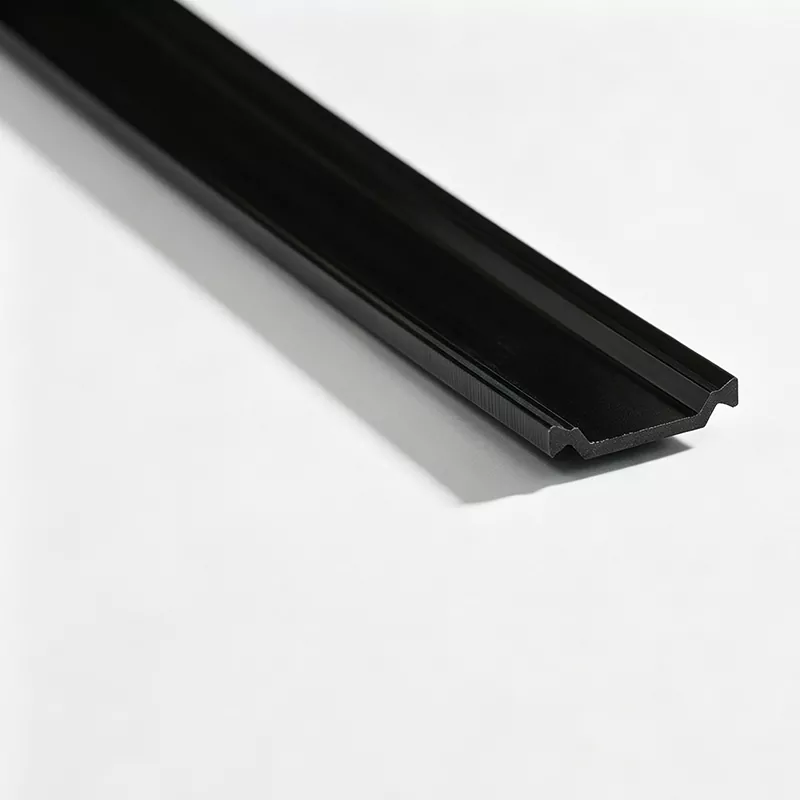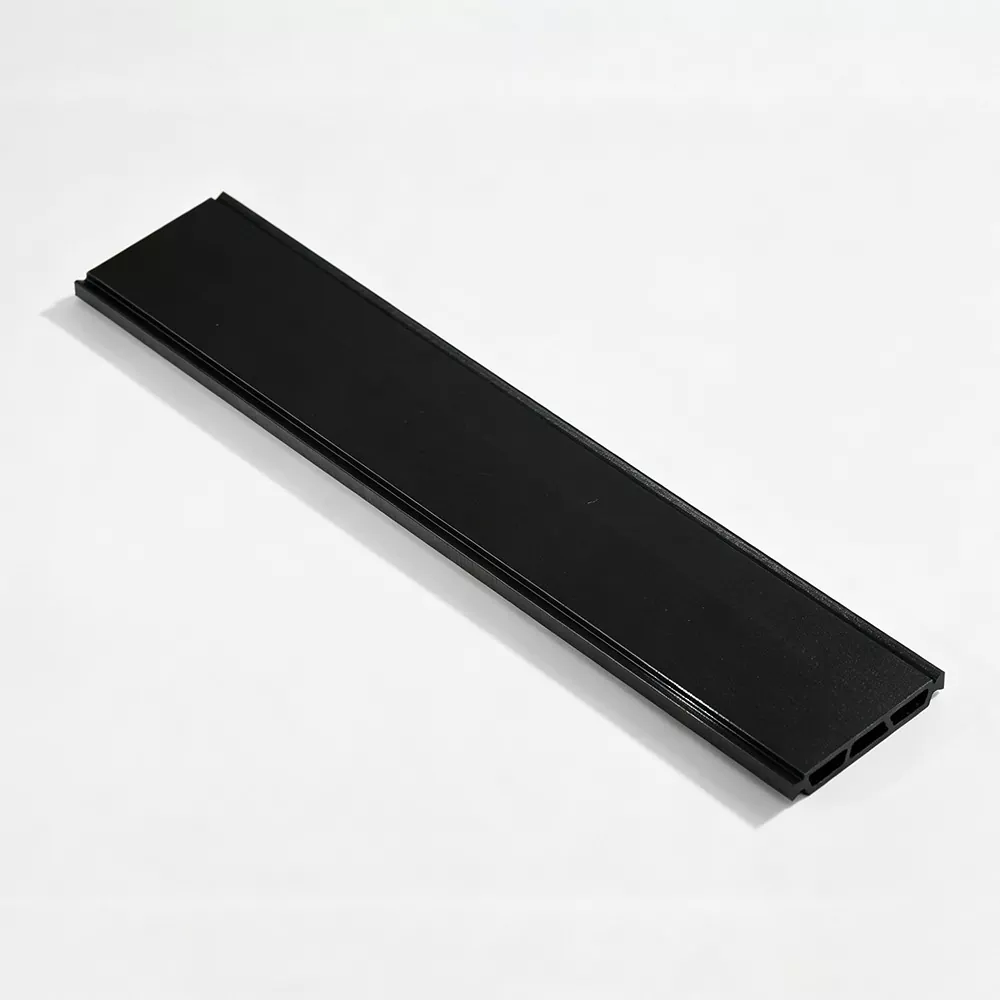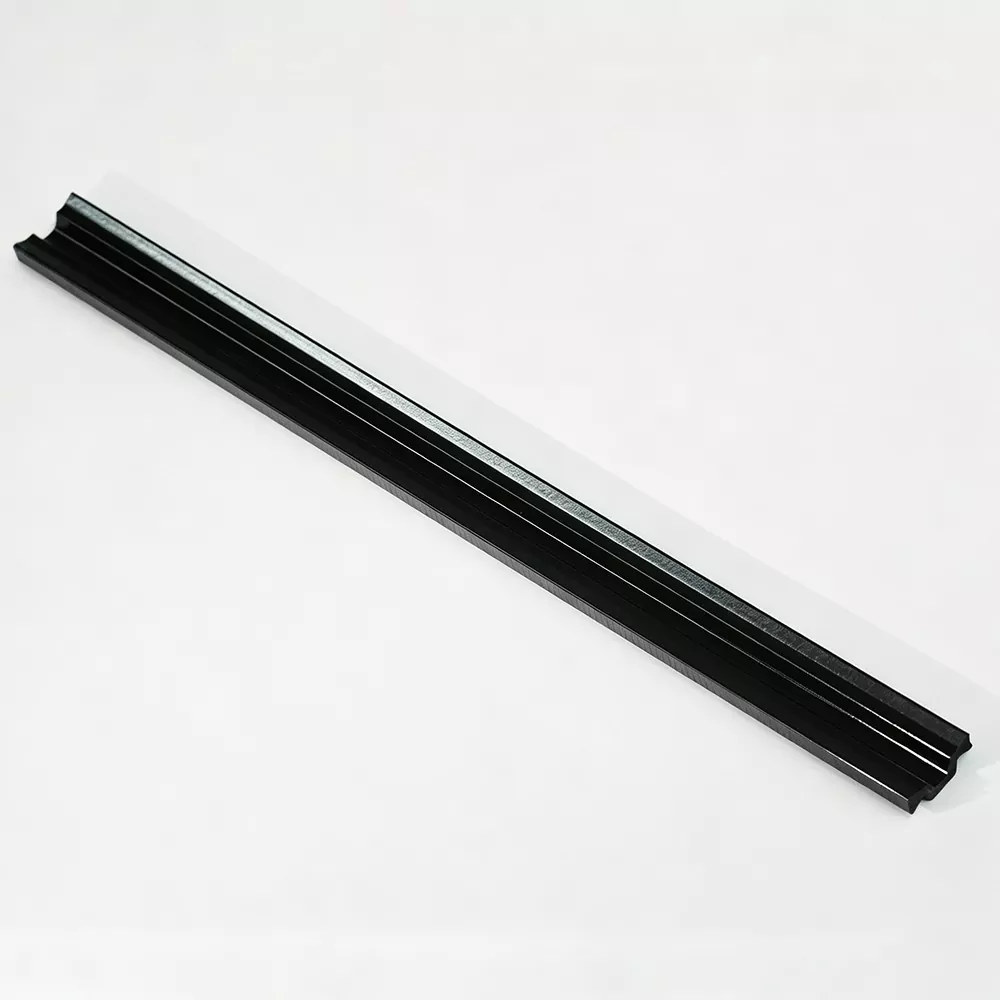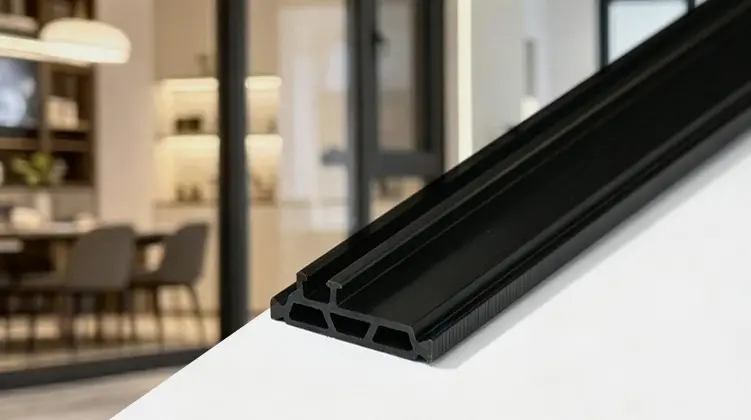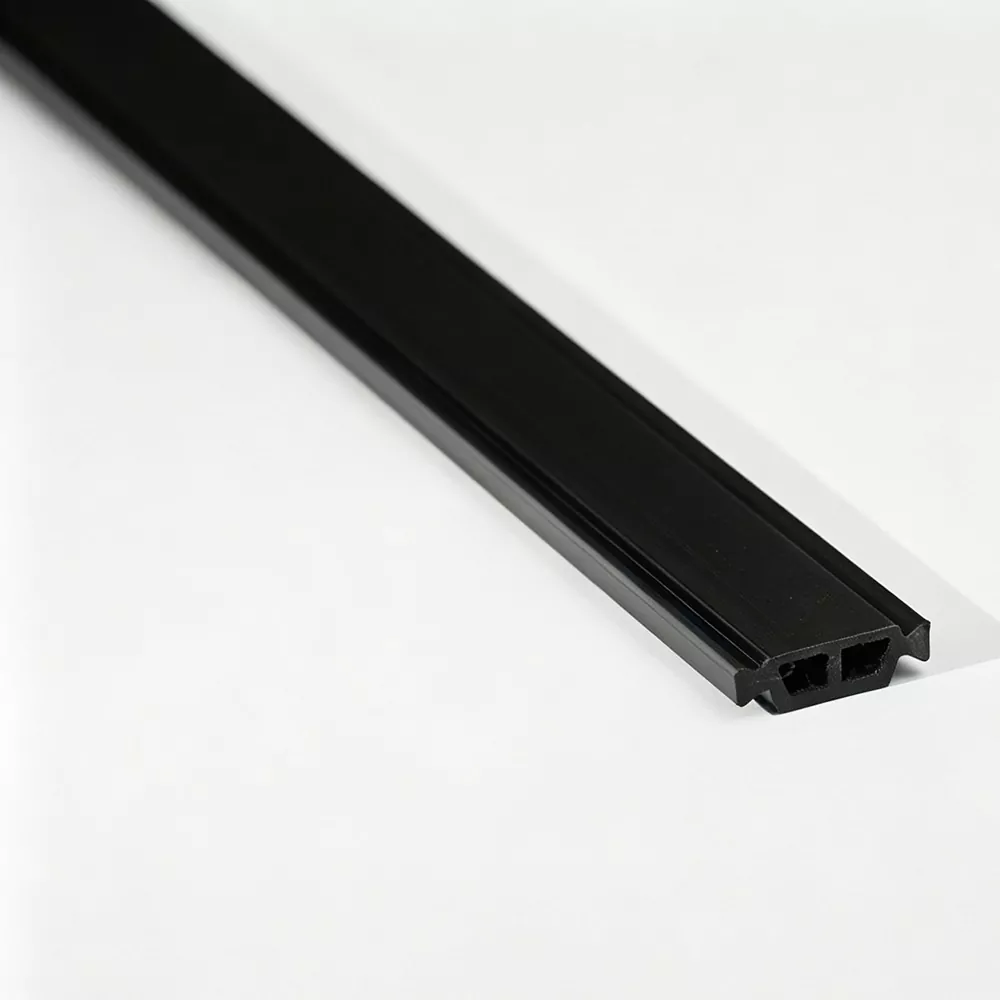
Strisce a Taglio Termicoper i sistemi in alluminio a rottura termica dipendono da qualcosa di più di un componente a bassa conduttività. Il profilo isolante deve adattarsi perfettamente alla cavità in alluminio, rimanere agganciato meccanicamente durante l'assemblaggio e rimanere dimensionalmente stabile durante la manutenzione. Questa guida spiega come funzionano i profili PA66 GF25, come l'estrusione di alluminio determina la sezione, come le condizioni di produzione influiscono sulla consistenza e quali dettagli tecnici dovrebbero essere esaminati prima di finalizzare una specifica.
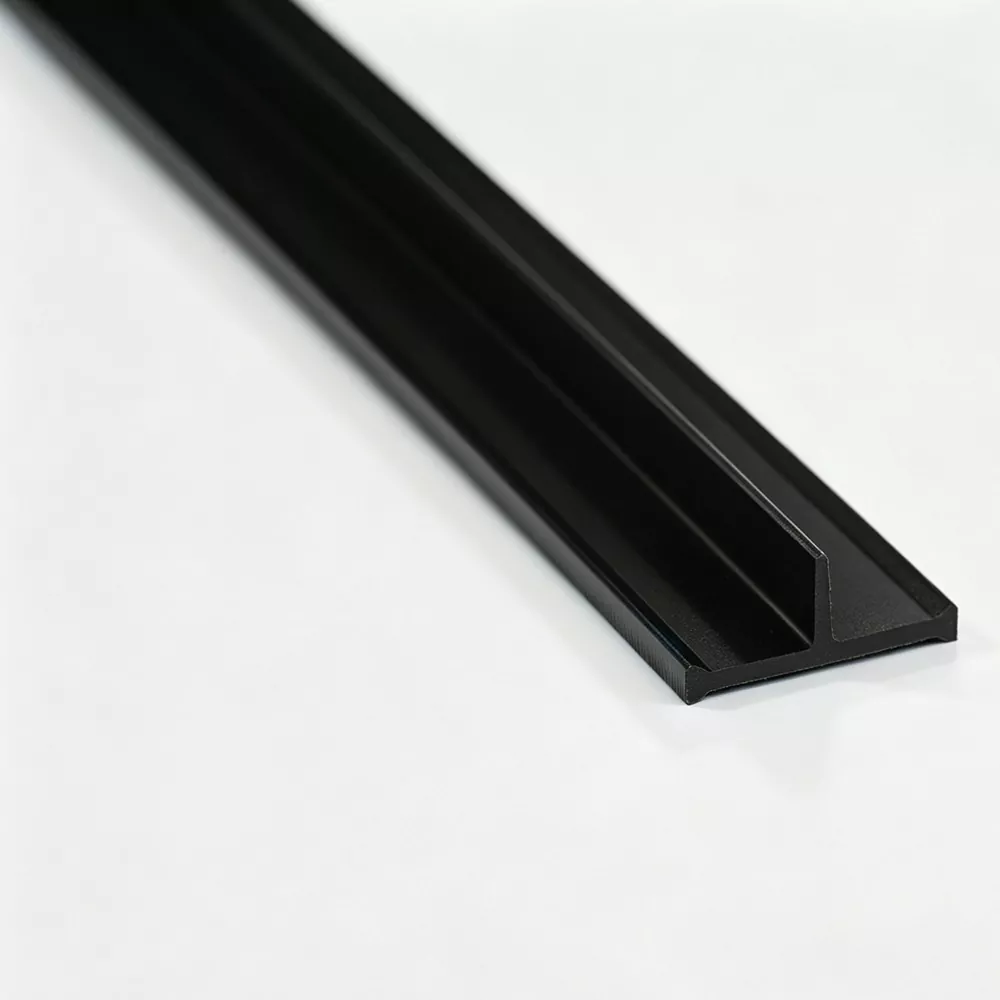
Per un telaio in alluminio a taglio termico, la sezione isolante si trova tra elementi in alluminio separati e interrompe il percorso diretto di trasferimento del calore metallico. PA66 GF25 è adatto a questo ruolo perché la matrice in nylon fornisce una barriera non metallica mentre il rinforzo in fibra di vetro al 25% aggiunge la rigidità e la stabilità dimensionale necessarie per l'assemblaggio del profilo. Le prestazioni, tuttavia, non sono determinate solo dal materiale. La larghezza e la profondità della cavità, la geometria della scanalatura, la forma di bloccaggio, la separazione richiesta, lo spessore della striscia e il metodo di inserimento o rullatura influenzano tutti la selezione della sezione. Una specifica affidabile inizia quindi con l'estrusione vera e propria dell'alluminio e segue il componente attraverso considerazioni di estrusione, raffreddamento, sagomatura, taglio, ispezione e assemblaggio finale.
Fai clic su una sezione qui sotto per passare direttamente all'argomento che ti interessa.
L’alluminio è utile nelle finestre, nelle porte e nei telai delle facciate perché combina la resistenza strutturale con una superficie che richiede una manutenzione relativamente bassa. La sua elevata conduttività termica crea anche una sfida: quando i componenti interni ed esterni in alluminio rimangono direttamente collegati dal metallo, il calore può viaggiare attraverso il telaio lungo un percorso conduttivo continuo. Un design a rottura termica modifica questo percorso inserendo una sezione non metallica tra i componenti in alluminio separati.
Lo scopo diStrisce a Taglio Termiconon si tratta quindi semplicemente di “colmare una lacuna”. Il profilo inserito deve mantenere una separazione controllata fungendo anche da interfaccia strutturale. Deve rimanere inserito all'interno della cavità di alluminio, resistere ai movimenti causati dalle forze di assemblaggio e preservare la geometria richiesta dal telaio finito. La funzione termica e la funzione meccanica sono collegate.
Principio fondamentale:l'estrusione di alluminio costituisce la struttura del telaio, mentre la sezione in poliammide interrompe il ponte metallico diretto tra la porzione interna ed esterna. Il risultato finale dipende sia dalla separazione termica che dall'aggancio sicuro.
Il calore non si muove attraverso un telaio in una sola direzione. Segue i percorsi conduttivi disponibili attraverso i materiali e i giunti. Un percorso continuo in alluminio può quindi aggirare la cavità isolata prevista a meno che il sistema non sia progettato per interrompere tale percorso. Una sezione in poliammide posizionata correttamente riduce la connessione diretta metallo-metallo e crea un percorso più lungo e meno conduttivo attraverso l'assemblaggio.
Questo è il motivo per cui la geometria è importante tanto quanto la descrizione nominale del materiale. Due profili realizzati con lo stesso polimero rinforzato possono comportarsi diversamente quando le loro larghezze, altezze, forme di chiusura o spessori delle pareti non corrispondono all'estrusione prevista.
Nella produzione pratica, il componente deve sopravvivere anche alle azioni applicate durante l'inserimento e la profilatura. Un profilo che isola bene ma che si rompe durante l'assemblaggio, scivola nella cavità o non ha sufficiente resistenza al taglio non può fornire una soluzione produttiva affidabile. L'obiettivo ingegneristico è ottenere l'interruzione termica senza sacrificare la stabilità dell'assieme.
Per questo motivo la scelta della sezione dovrebbe iniziare dal profilo in alluminio e non dall'etichetta generica del prodotto. La forma fa parte delle specifiche tecniche.
La poliammide 66 rinforzata con il 25% di fibra di vetro, comunemente identificata come PA66 GF25, è adatta per sistemi di profili in alluminio termicamente separati perché combina una struttura non metallica con la rigidità necessaria all'interfaccia di assemblaggio. Le fibre di vetro rinforzano la matrice polimerica e aiutano il profilo a mantenere la sua forma sotto carico meccanico.
Per la produzione di profili architettonici, questa combinazione presenta un vantaggio pratico: non è previsto che la sezione isolante agisca come un inserto sciolto. È formato in una sezione precisa che deve rimanere agganciata all'alluminio mentre il telaio assemblato viene maneggiato, fabbricato e utilizzato.
La matrice rinforzata migliora la rigidità e la stabilità meccanica, aiutando la sezione a resistere all'inserimento, al rotolamento e all'impegno continuo all'interno del profilo in alluminio.
Dimensioni precise aiutano il profilo a rimanere correttamente adattato alla cavità, il che è essenziale quando la scanalatura in alluminio ha una geometria di bloccaggio definita.
Il segmento in poliammide interrompe il percorso diretto di trasferimento del calore del metallo tra le sezioni interne ed esterne in alluminio separate.
Le condizioni controllate di estrusione, raffreddamento e modellatura supportano la coerenza su tutta la lunghezza del profilo finito.
Un materiale ad alta resistenza non risolve automaticamente una sezione trasversale errata. Se una funzione di bloccaggio è troppo grande, la forza di inserimento potrebbe diventare eccessiva. Se l'area di impegno è troppo piccola, il profilo potrebbe non raggiungere la tenuta meccanica richiesta. Se lo spessore della parete non è adeguato, le tensioni localizzate possono concentrarsi durante il montaggio.
PA66 GF25 dovrebbe quindi essere considerato come una parte del sistema di progettazione. La selezione del materiale, la qualità dell'estrusione e la geometria della sezione devono lavorare insieme.
I materiali in nylon sono sensibili all'umidità durante la lavorazione. Il controllo del materiale in entrata e le condizioni di estrusione disciplinate aiutano a ridurre la variabilità nel comportamento della fusione e nelle dimensioni finite. Per questo motivo, prima dell’inizio della produzione è utile controllare l’umidità del materiale, le caratteristiche di fluidità e il contenuto di fibra di vetro.
Lo stesso principio vale per il raffreddamento e la modellatura. Un profilo che esce dallo stampo non è ancora un componente finito e dimensionalmente stabile. Il processo a valle influenza il modo in cui la sezione assume la sua forma finale e quindi la coerenza con cui si adatta alla cavità di alluminio.
Asporto pratico:PA66 GF25 fornisce il materiale di base per una forte interfaccia termicamente separata, ma il profilo finito dipende ancora dal controllo dell'estrusione, dal raffreddamento, dalla modellatura, dall'ispezione dimensionale e dalla compatibilità con l'estrusione dell'alluminio.
Non esiste una sezione di nastro universale adatta a ogni estrusione di alluminio. La cavità creata dal profilo in alluminio definisce lo spazio fisico disponibile per il componente isolante, mentre la struttura di bloccaggio determina la modalità di trattenimento del componente. Un processo di selezione tecnicamente valido inizia quindi dallo studio dell'estrusione piuttosto che dalla scelta di una sezione solo dal nome.
Quando viene sviluppato un nuovo sistema a taglio termico, le dimensioni richieste devono essere considerate insieme. Una modifica nella profondità della cavità può influire sull'altezza del profilo. Un cambiamento nella forma della scanalatura può influenzare la geometria di bloccaggio. Una modifica nella separazione richiesta può influire sullo spessore della parete disponibile. Queste dimensioni costituiscono un problema di progettazione connesso.
| Fattore del profilo in alluminio | Requisito di isolamento correlato | Perché è importante |
|---|---|---|
| Larghezza della cavità | Larghezza del profilo | La sezione deve occupare la cavità senza eccessivo allentamento o forza di inserimento. |
| Profondità della cavità | Altezza del profilo | L'altezza influenza il modo in cui il componente si trova all'interno dell'alluminio e quanto impegno è disponibile. |
| Struttura della scanalatura | Geometria di bloccaggio | L'adattamento della scanalatura è essenziale per una ritenzione meccanica stabile. |
| Separazione richiesta | Spessore della parete e forma della sezione | Il profilo deve creare la separazione non metallica prevista senza interferire con il montaggio. |
| Processo di assemblaggio | Compatibilità di inserimento e rotolamento | La sezione deve tollerare le forze e i movimenti associati al metodo di produzione scelto. |
Un disegno di un profilo di alluminio può rivelare le dimensioni della cavità, la configurazione della scanalatura, le tolleranze della sezione e la geometria della parete circostante che il nome di un prodotto non può comunicare. Quando la sezione è insolita, il disegno riduce anche il rischio di selezionare un profilo apparentemente simile ma con struttura di chiusura diversa.
Informazioni importanti includono la larghezza e la profondità della cavità, la forma della scanalatura, l'orientamento previsto, la separazione richiesta ed eventuali vincoli dimensionali imposti dal telaio finale. I requisiti di assemblaggio dovrebbero essere registrati contemporaneamente.
Le sezioni comuni di tipo I, tipo C e tipo T coprono molte strutture consolidate di profili in alluminio. La loro utilità deriva da modelli trasversali riconoscibili, non dall’affermazione che una forma è adatta a tutti i sistemi. Le sezioni di forma speciale sono rilevanti quando l'estrusione di alluminio utilizza una cavità distinta o una disposizione di bloccaggio.
È possibile sviluppare una sezione personalizzata attorno alla geometria di estrusione effettiva. L’obiettivo non è creare complessità fine a se stessa, ma far sì che il profilo polimerico funzioni con l’interfaccia meccanica già definita dal design in alluminio.
Sfidapuò rivedere un disegno di profilo prima della produzione per determinare se una sezione esistente è appropriata o se è necessaria una sezione trasversale speciale.
La sezione trasversale controlla il modo in cui il componente polimerico interagisce con l'alluminio. Piccole modifiche dimensionali possono alterare la forza di inserimento, il comportamento di bloccaggio e la distribuzione del carico. In un ambiente di produzione, queste differenze diventano visibili quando gli operatori incontrano difficoltà di inserimento, fessurazioni localizzate, innesto incompleto o profilatura incoerente.
Durante l'inserimento il profilo deve entrare nella cavità dell'alluminio con un livello di resistenza controllato. Una resistenza troppo bassa può indicare un impegno insufficiente e può rendere il profilo più vulnerabile al movimento. Una resistenza eccessiva può aumentare la forza di assemblaggio e sottoporre a sollecitazioni inutili la sezione o le caratteristiche circostanti dell'alluminio.
La coerenza dimensionale lungo l'estrusione è quindi importante. Una sezione precisa in un punto ma che varia notevolmente in altri punti può produrre un'esperienza di assemblaggio non uniforme. La velocità di trazione controllata, le condizioni di raffreddamento e la modellatura aiutano a ridurre questo tipo di variazione.
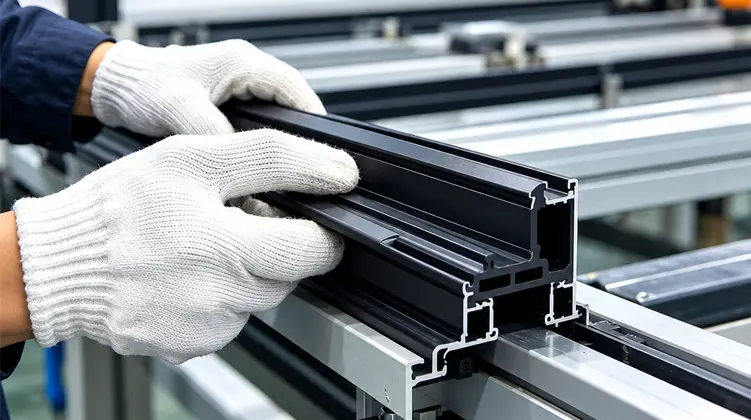
Alcuni sistemi in alluminio a rottura termica utilizzano un processo di laminazione per bloccare meccanicamente la sezione polimerica nel profilo. Durante questa operazione, l'alluminio si forma attorno al componente inserito e l'assieme subisce carichi meccanici. Il polimero deve mantenere la sua integrità durante la creazione dell'interfaccia di bloccaggio.
In questo caso è rilevante l’orientamento della fibra di vetro all’interno del profilo estruso. Un processo di estrusione ben controllato mira a supportare la resistenza longitudinale della sezione fornendo al tempo stesso la resistenza al taglio trasversale necessaria all'interfaccia. Il risultato esatto dipende dalla formulazione del materiale e dalle condizioni di lavorazione, quindi il controllo della produzione rimane essenziale.
Le crepe durante l'assemblaggio non dovrebbero essere immediatamente trattate come un problema esclusivamente materiale. Tra le possibili cause vi sono una sezione trasversale non idonea, un'interferenza eccessiva, dimensioni errate della scanalatura, condizioni di lavorazione sfavorevoli, un controllo del raffreddamento insufficiente o parametri di assemblaggio che impongono sollecitazioni concentrate sul profilo.
Analizzare l'interfaccia completa è più utile che modificare una variabile isolatamente. La scanalatura in alluminio, la sezione in polimero e il processo di assemblaggio formano un unico sistema meccanico.
Prospettiva progettuale:la stabilità meccanica si ottiene attraverso l'interazione tra resistenza del materiale, geometria della sezione e assemblaggio controllato. Una sezione trasversale ben definita rende più semplice mantenere allineati questi fattori.
La stabilità dimensionale inizia con le condizioni della materia prima e continua attraverso l'estrusione, il raffreddamento, la modellatura e il taglio. Se uno stadio si sposta, l'impatto potrebbe verificarsi successivamente durante l'assemblaggio del profilo. Questo è il motivo per cui i parametri di processo sono più utili se registrati e monitorati nella fase di produzione piuttosto che fare affidamento solo su un controllo visivo finale.
I sistemi in alluminio separati termicamente compaiono in diverse applicazioni architettoniche. Il componente isolante svolge la stessa funzione di base su di essi, creando una separazione non metallica tra i membri in alluminio, ma la geometria del profilo circostante e il carico meccanico possono differire.
I telai delle finestre e le ante utilizzano sezioni di alluminio separate per ridurre il percorso conduttivo diretto attraverso il telaio. La sezione polimerica deve rimanere stabile all'interno della scanalatura durante la fabbricazione e l'uso.
I profili delle porte necessitano di separazione termica insieme a stabilità meccanica, soprattutto laddove il telaio è sottoposto a ripetute aperture, chiusure e manipolazioni.
La struttura della facciata può includere montanti, traversi e altri elementi in alluminio separati. La geometria del profilo varia in base al sistema, quindi la corrispondenza delle sezioni è particolarmente importante.
Le sezioni speciali possono essere utilizzate quando un'estrusione presenta una cavità distintiva, un'interfaccia di bloccaggio o una disposizione dimensionale che non si allinea con un profilo comune.
I gruppi di finestre solitamente contengono più sezioni e giunti in alluminio, quindi il profilo isolante deve seguire la geometria di ciascuna interfaccia prevista. L'anta e il telaio potrebbero non utilizzare cavità identiche e un profilo che funziona in una posizione potrebbe non essere appropriato in un'altra. I disegni in sezione chiari aiutano a mantenere la selezione dei componenti allineata con ciascuna estrusione.
Le porte attribuiscono ulteriore importanza alla stabilità meccanica perché i loro profili vengono maneggiati frequentemente e possono essere soggetti a movimenti ripetuti. Il componente isolante deve rimanere impegnato senza diventare fonte di fessurazioni o instabilità dimensionale durante la fabbricazione.
L'intelaiatura delle facciate continue spesso comporta lunghi profili e molteplici interfacce strutturali. La coerenza dimensionale lungo l'estrusione diventa importante perché piccoli cambiamenti ripetuti su una lunga sezione possono influenzare le condizioni di assemblaggio. Il profilo isolante deve inoltre funzionare con la geometria specifica del montante o del traverso piuttosto che con una presunta cavità generica.
I sistemi architettonici in alluminio non si limitano alle geometrie standard. Una scanalatura speciale, un'altezza insolita della sezione o una diversa disposizione di bloccaggio possono richiedere un profilo polimerico appositamente sviluppato. In questi casi, lo sviluppo dovrebbe essere guidato dall’estrusione dell’alluminio e dall’effettiva sequenza di assemblaggio.
La qualità dell’estrusione è influenzata dall’intera catena di produzione piuttosto che da una singola impostazione della macchina. La preparazione del materiale, lo stampaggio per estrusione, il raffreddamento, la modellatura e il taglio contribuiscono ciascuno al profilo finale. Un processo disciplinato semplifica il collegamento delle dimensioni finite con le condizioni di produzione registrate.
Il nylon PA66 e la fibra di vetro devono essere controllati prima di entrare nel sistema di estrusione. L'ispezione dei materiali può includere l'indice di flusso di fusione, il contenuto di fibra di vetro e l'umidità. Questi controlli forniscono una base pratica per la stabilità del processo e aiutano a identificare la variazione del materiale prima che diventi un problema dimensionale.
È possibile combinare più linee di estrusione bivite parallele con stampi dedicati e sistemi di raffreddamento per produrre diverse geometrie di profilo. La temperatura di estrusione, la velocità di estrazione e la temperatura dell'acqua di raffreddamento influenzano il modo in cui il materiale scorre, esce dallo stampo e si assesta nella sua forma finale.
Lo stampo stesso è una parte importante del processo. Lo strumento deve riprodurre in modo coerente la sezione trasversale prevista, comprese le piccole caratteristiche di bloccaggio o guida che potrebbero non essere evidenti dal semplice nome di un prodotto.
Immediatamente dopo l'estrusione, il profilo caldo richiede raffreddamento e modellatura controllati. Un raffreddamento troppo rapido, troppo lento o non uniforme può influenzare le dimensioni e le condizioni della superficie. Un processo a valle stabile aiuta a mantenere la sezione prevista durante il ciclo di produzione.
L'estrusione influenza anche l'orientamento del rinforzo all'interno del polimero. L'approccio di lavorazione ha lo scopo di supportare la resistenza longitudinale del profilo e la resistenza al taglio trasversale all'interfaccia. Poiché la striscia può subire carichi di inserimento e di profilatura, queste caratteristiche sono rilevanti per le prestazioni dell'assemblaggio.
L'obiettivo di produzione è quindi più di uno spaccato visivamente corretto. È una sezione con dimensioni ripetibili, qualità superficiale stabile e caratteristiche meccaniche adatte al processo di assemblaggio previsto.
L'ispezione è particolarmente utile quando è distribuita tra le fasi di produzione. Un'ispezione finale può confermare se il profilo finito soddisfa determinati requisiti, ma i controlli in corso d'opera offrono una migliore opportunità di identificare eventuali derive prima che vengano completate grandi quantità.
Controlli regolari della produzione possono monitorare le dimensioni della sezione trasversale e le condizioni della superficie durante il ciclo. I parametri di processo possono essere registrati per la tracciabilità, consentendo di rivedere le modifiche dimensionali rispetto alle condizioni di produzione.
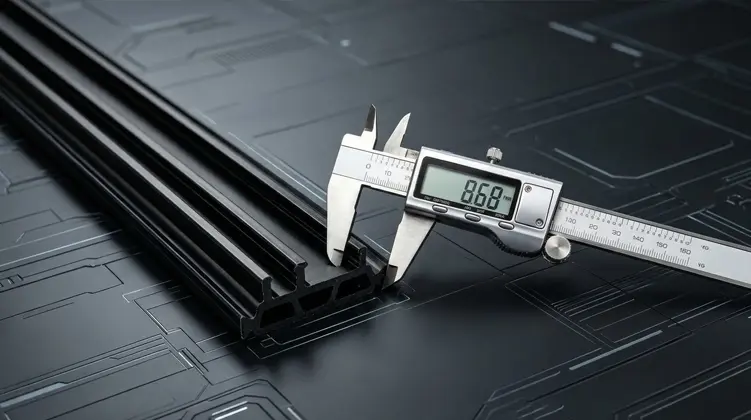
I tipici controlli visivi si concentrano sulla superficie del profilo, sull'integrità dei bordi e sui difetti evidenti. I controlli dimensionali si concentrano sulla larghezza, altezza, spessore della parete e altre caratteristiche critiche definite dal disegno in sezione.
A seconda dei requisiti applicabili, la valutazione di laboratorio può riguardare densità, durezza Shore, resistenza alla trazione longitudinale, resistenza alla trazione trasversale, resistenza all'acqua, invecchiamento termico e caratteristiche di espansione lineare. Lo scopo è collegare le proprietà misurabili del materiale o del profilo finito con le condizioni previste nell'applicazione finale.
| Zona di ispezione | Messa a fuoco tipica | Valore della produzione |
|---|---|---|
| Materia prima | Umidità, indice di fluidità e contenuto di fibra di vetro | Crea una condizione iniziale stabile per l'estrusione. |
| Dimensioni del profilo | Larghezza, altezza, spessore delle pareti e geometria critica | Supporta un adattamento costante della cavità e un impegno di bloccaggio. |
| Condizioni superficiali | Difetti visibili, integrità dei bordi e continuità | Aiuta a identificare i problemi di estrusione o di modellatura a valle. |
| Proprietà meccaniche | Resistenza longitudinale e trasversale, durezza | Fornisce dati relativi al caricamento dell'assieme e del servizio. |
| Caratteristiche ambientali | Resistenza all'acqua, invecchiamento termico e dilatazione lineare | Supporta la valutazione del comportamento dimensionale in condizioni rilevanti. |
Prima della spedizione, è possibile verificare l'aspetto e le dimensioni dei profili finiti rispetto alle specifiche di produzione. Un rapporto di ispezione in inglese può accompagnare la merce quando richiesto, creando una chiara documentazione delle condizioni misurate del prodotto.
La tracciabilità è utile quando un profilo si comporta diversamente durante l'assemblaggio. Invece di trattare ogni problema come un evento isolato, i registri di produzione consentono di rivedere insieme le dimensioni della sezione, le impostazioni del processo e i risultati dell’ispezione. Ciò rende la comunicazione tecnica più precisa e aiuta a distinguere un problema di adattamento del profilo da un problema di processo di assemblaggio.
Prima che un profilo entri in produzione regolare, le informazioni più utili sono solitamente quelle che definiscono l'interfaccia alluminio-polimero. Un pacchetto tecnico chiaro riduce le ambiguità e fornisce al produttore di estrusioni un contesto sufficiente per valutare la sezione appropriata.
Termini come I-Type, C-Type o T-Type sono utili per organizzare una gamma di prodotti, ma non sostituiscono un disegno tecnico. Un profilo con una forma visiva simile può comunque avere dimensioni di chiusura diverse o un'interfaccia della cavità diversa. La selezione basata sul nome senza revisione della geometria aumenta la possibilità di difficoltà di assemblaggio.
Il profilo di estrusione dovrebbe essere valutato insieme al processo di assemblaggio. Se si prevede che il componente subisca un'operazione di laminazione, la sua sezione trasversale deve essere compatibile con quel carico. Se l'inserimento è serrato, è necessario rivedere l'interferenza e la geometria di bloccaggio prima di modificare i parametri di produzione.
La comunicazione utile si concentra su informazioni misurabili: disegni, dimensioni della sezione, direzione di assemblaggio, geometria di bloccaggio e applicazione prevista. Informazioni chiare consentono al produttore di discutere una sezione esistente o svilupparne una speciale senza fare affidamento su supposizioni.
Punto di controllo delle specifiche:la domanda più importante è se il profilo polimerico è progettato attorno all’estrusione di alluminio. Quando l'interfaccia è chiaramente definita, le decisioni relative a materiali, strumenti e processi possono essere valutate rispetto allo stesso obiettivo.
Il modulo fisico di fornitura deve corrispondere al modo in cui il sistema in alluminio viene gestito nel reparto di produzione. Le sezioni diritte sono convenienti quando la linea di produzione taglia e alimenta lunghezze definite. Le sezioni a spirale possono essere adatte a specifiche progettate per la movimentazione e lo stoccaggio continui.
| Modulo di fornitura | Lunghezza tipica | Utile quando | Considerazione chiave |
|---|---|---|---|
| Striscia dritta | 6 metri al pezzo | La linea di estrusione o il processo di fabbricazione funziona con lunghezze diritte fisse. | Confermare i requisiti di taglio, movimentazione e stoccaggio del profilo in alluminio finito. |
| Striscia a spirale | 500 metri per rotolo per specifiche adeguate | Sono preferibili un'alimentazione lunga e continua e uno stoccaggio compatto. | Verificare se la sezione selezionata e il processo di assemblaggio sono adatti alla movimentazione di coil. |
L'imballaggio e la movimentazione dovrebbero proteggere il profilo da deformazioni, contaminazioni e sollecitazioni meccaniche inutili. Il metodo appropriato dipende dalla forma della sezione e dal modo in cui il materiale passa dallo stoccaggio al processo di assemblaggio dell'alluminio.
Per alcune geometrie di profilo, una forma a spirale può introdurre requisiti di movimentazione che non si applicano alle lunghezze diritte. Tali requisiti dovrebbero essere considerati insieme all'effettiva attrezzatura di fabbricazione piuttosto che selezionati indipendentemente dalla progettazione del profilo.
I problemi tecnici sono spesso più facili da risolvere quando il sintomo viene separato dalle sue possibili cause. Lo stesso problema visibile può provenire da più di una fase del processo, quindi la risoluzione dei problemi dovrebbe seguire il percorso dalla geometria dell'alluminio alla sezione del polimero fino alle condizioni di assemblaggio.
| Problema osservato | Possibile area da rivedere | Controllo utile |
|---|---|---|
| Inserimento difficile | Larghezza della sezione, funzione di bloccaggio o cavità in alluminio | Confronta le dimensioni reali con il disegno approvato e verifica le condizioni di inserimento. |
| Crepe durante il montaggio | Interferenza, condizione del materiale, geometria o carico di processo | Ispezionare insieme la sezione, i registri di lavorazione dei materiali e la sequenza di assemblaggio. |
| Resistenza al taglio insufficiente | Rinforzo materiale, sezione trasversale o interfaccia di bloccaggio | Esaminare i dati dei test meccanici applicabili e controllare la geometria dell'innesto. |
| Dimensioni del profilo variabili | Temperatura di estrusione, velocità di tiro o raffreddamento | Confronta le misurazioni in corso con i parametri di produzione registrati. |
| Fidanzamento lento | Dimensioni della cava, forma di bloccaggio o sezione sottodimensionata | Conferma la geometria della cavità e confronta le dimensioni effettive del profilo con la sezione target. |
Quando l'inserimento risulta insolitamente difficile, aumentare la forza non è sempre la risposta giusta. Il primo passo è verificare se la larghezza del polimero e le caratteristiche di bloccaggio corrispondono alla cavità dell'alluminio. Il disallineamento, la variazione dimensionale o una mancata corrispondenza tra la geometria prevista e quella effettiva della scanalatura possono aumentare la resistenza dell'assemblaggio.
La rottura può derivare da sollecitazioni concentrate durante l'inserimento o il rotolamento. Può anche essere associato alle condizioni del materiale o alla stabilità dell'estrusione. Una diagnosi controllata confronta la sezione interessata con le misurazioni di produzione e l'interfaccia in alluminio invece di modificare la qualità del materiale senza prove.
Le prestazioni a taglio sono legate sia al rinforzo del materiale che alla geometria dell'interfaccia. Se l'area di bloccaggio è troppo piccola o non adattata correttamente, un polimero meccanicamente resistente potrebbe comunque non riuscire a raggiungere l'impegno richiesto. Il testing e la revisione dimensionale dovrebbero pertanto essere considerati insieme.
Questo approccio aiuta a trasformare i problemi di assemblaggio in questioni ingegneristiche specifiche. Ciò è particolarmente utile durante lo sviluppo del profilo, dove l'adattamento a una dimensione può influenzare diverse parti dell'interfaccia.
Strisce a Taglio Termicoseparare le sezioni in alluminio interne ed esterne e ridurre il trasferimento di calore diretto attraverso profili in alluminio termicamente rotti. La sezione in poliammide crea una barriera non metallica all'interno del telaio e funge anche da interfaccia meccanica per le sezioni in alluminio assemblate.
Il materiale centrale è nylon PA66 rinforzato con il 25% di fibra di vetro, comunemente descritto come PA66 GF25. Il rinforzo fornisce la rigidità e la stabilità meccanica necessarie per l'inserimento, il rotolamento e l'impegno continuo all'interno dei profili di alluminio.
La gamma comprende profili I-Type, C-Type, T-Type e profilati speciali per finestre, porte, facciate continue in alluminio e altri sistemi di estrusione architettonici termicamente separati.
Le applicazioni comuni includono infissi e ante in alluminio, porte in alluminio, montanti e traversi per facciate continue e altre sezioni architettoniche in alluminio che richiedono la separazione termica tra elementi interni ed esterni.
SÌ. Dimensioni e sezioni trasversali personalizzate possono essere sviluppate attorno alla geometria effettiva dell'estrusione dell'alluminio. Un disegno del profilo con le dimensioni della cavità e la struttura di bloccaggio fornisce una base pratica per la selezione della sezione e la revisione degli utensili.
Utili punti di partenza sono il disegno del profilo in alluminio, le dimensioni della sezione richieste, la geometria di bloccaggio, la direzione di inserimento, il metodo di assemblaggio e le tolleranze importanti. Quanto più chiari sono questi dettagli, tanto più facile è verificare se è appropriata una sezione standard o un profilo speciale.
Le strisce diritte vengono fornite a 6 metri al pezzo. Le strisce a spirale sono disponibili a 500 metri per rotolo per le specifiche adeguate. La forma più appropriata dipende dalla geometria della sezione e dal metodo di movimentazione utilizzato nella produzione.
SÌ. L'assistenza tecnica può coprire la progettazione delle fessure del profilo, l'inserimento dei nastri, le condizioni di profilatura e i problemi di produzione comuni come inserimento difficile, fessurazioni e resistenza al taglio insufficiente.
I profili finiti vengono controllati per aspetto e dimensioni prima della spedizione. A seconda dei requisiti applicabili, la valutazione di laboratorio può riguardare anche la densità, la durezza Shore, la resistenza alla trazione longitudinale e trasversale, la resistenza all'acqua, l'invecchiamento termico e le caratteristiche di espansione lineare.
La separazione termica funziona meglio quando il componente polimerico viene trattato come parte del sistema di alluminio piuttosto che come un accessorio intercambiabile. Il materiale fornisce la barriera non metallica, il rinforzo fornisce il supporto meccanico e la sezione trasversale determina il modo in cui il componente si impegna con l'estrusione. Il controllo della produzione mantiene quindi la coerenza della geometria prevista, dalla materia prima al profilo finito.
Per i sistemi consolidati, una sezione I-Type, C-Type o T-Type adatta può già soddisfare l'interfaccia richiesta. Per un'estrusione nuova o insolita è possibile valutare una geometria personalizzata dal disegno, dalle dimensioni della cavità e dal metodo di assemblaggio. Questo approccio basato sul profilo mantiene la discussione tecnica focalizzata su dimensioni, impegno meccanico e condizioni pratiche di produzione.
Per i produttori di alluminio architettonico, una specifica chiara dovrebbe collegare quattro elementi: l’estrusione dell’alluminio, la sezione in poliammide, il processo di produzione e i requisiti di qualità applicabili. Quando questi elementi vengono considerati insieme, il profilo risultante è più facile da produrre, assemblare e ispezionare in modo coerente.
Condividi il disegno in sezione, le dimensioni della cavità e i requisiti di assemblaggio per discutere un profilo PA66 GF25 standard o personalizzato adatto per il tuo sistema in alluminio a separazione termica.
Contattaci per discutere le tue esigenze di profilo in alluminio