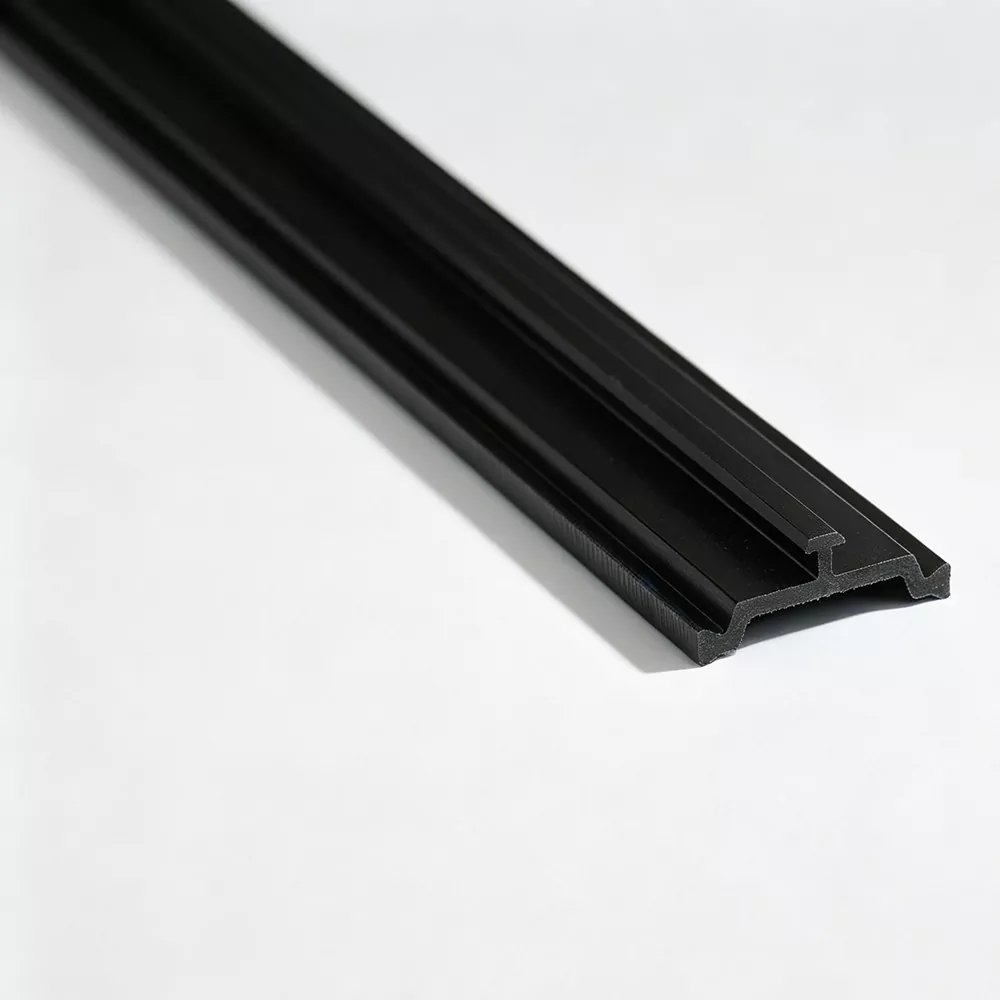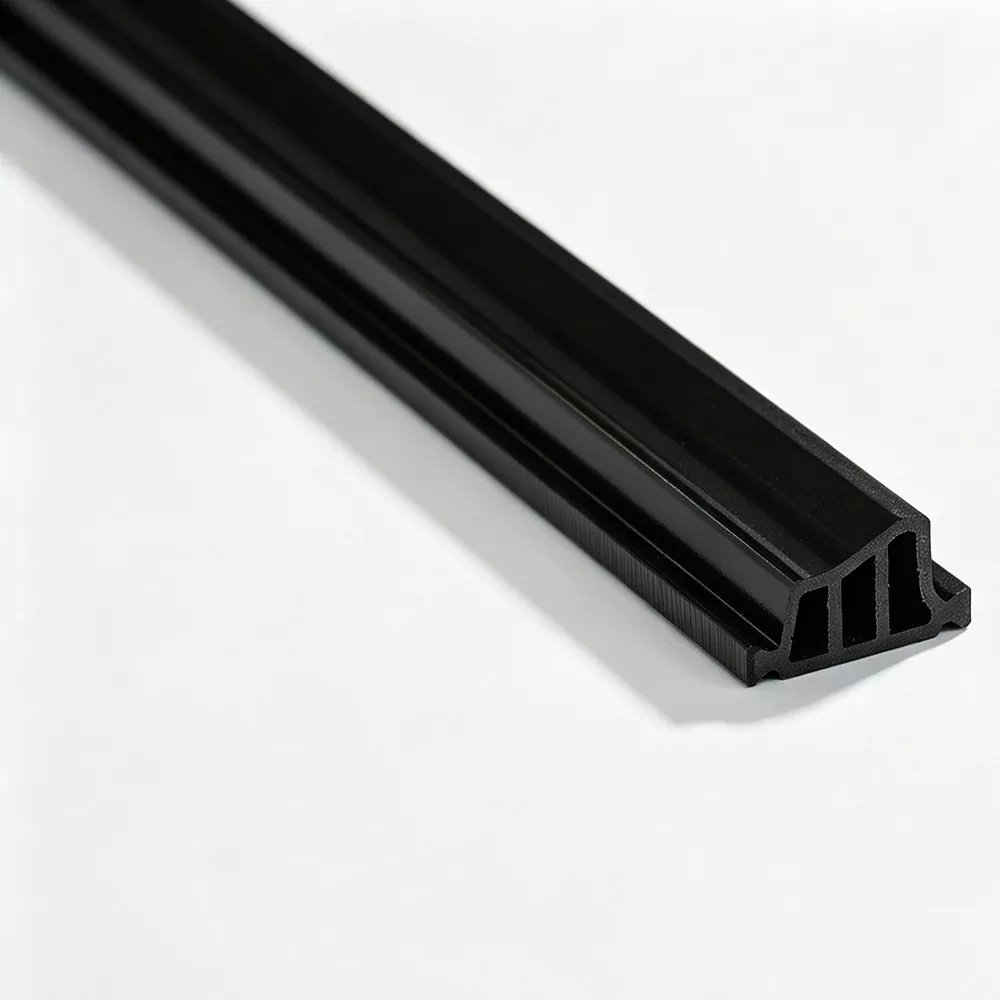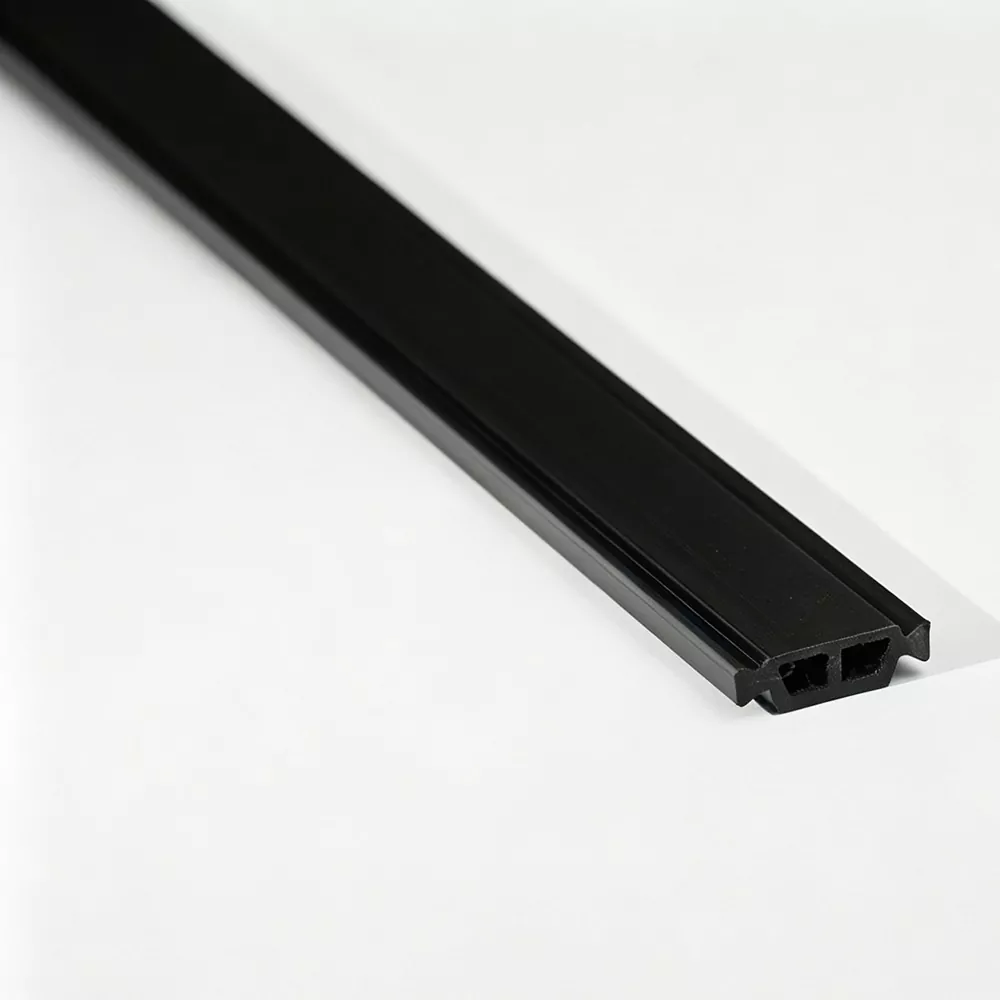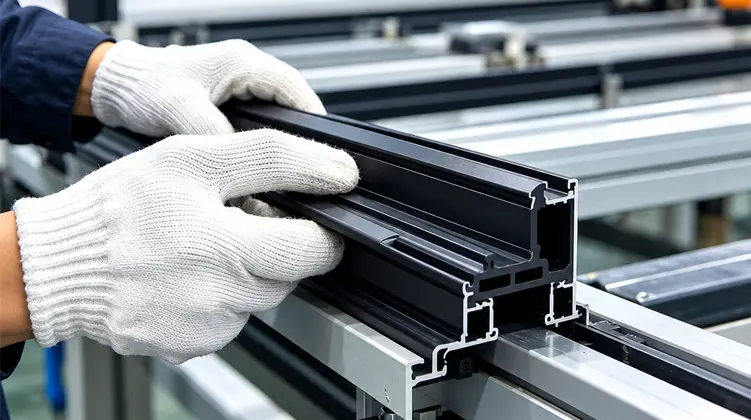
Le prestazioni di un telaio in alluminio a taglio termico dipendono da qualcosa di più della semplice scelta di un materiale in poliammide. La geometria del profilo, il rinforzo, il controllo dimensionale, la compatibilità dell'assemblaggio e le condizioni applicative sono tutti fattori che influiscono sul fatto che la sezione isolante rimanga sicura e funzionale durante tutta la produzione e il servizio.
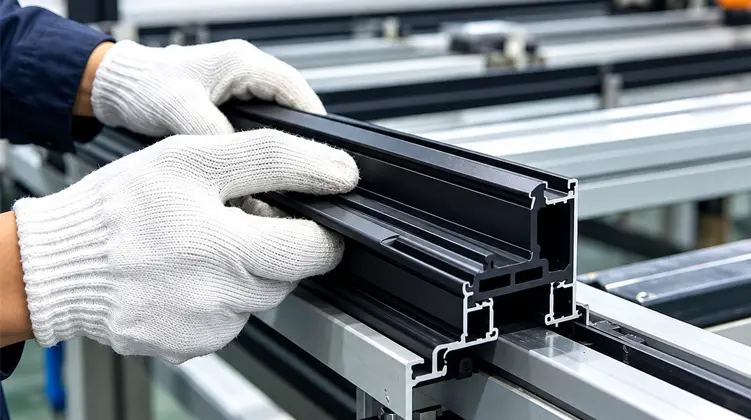
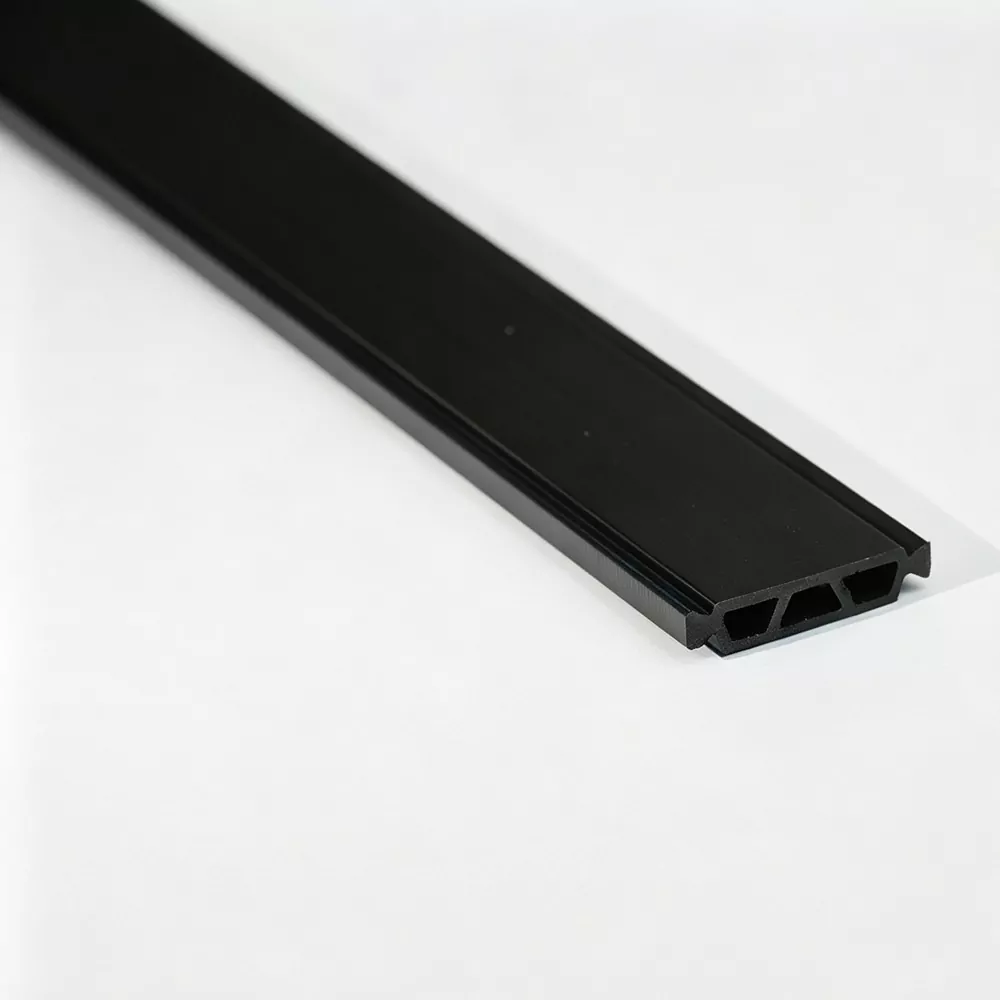
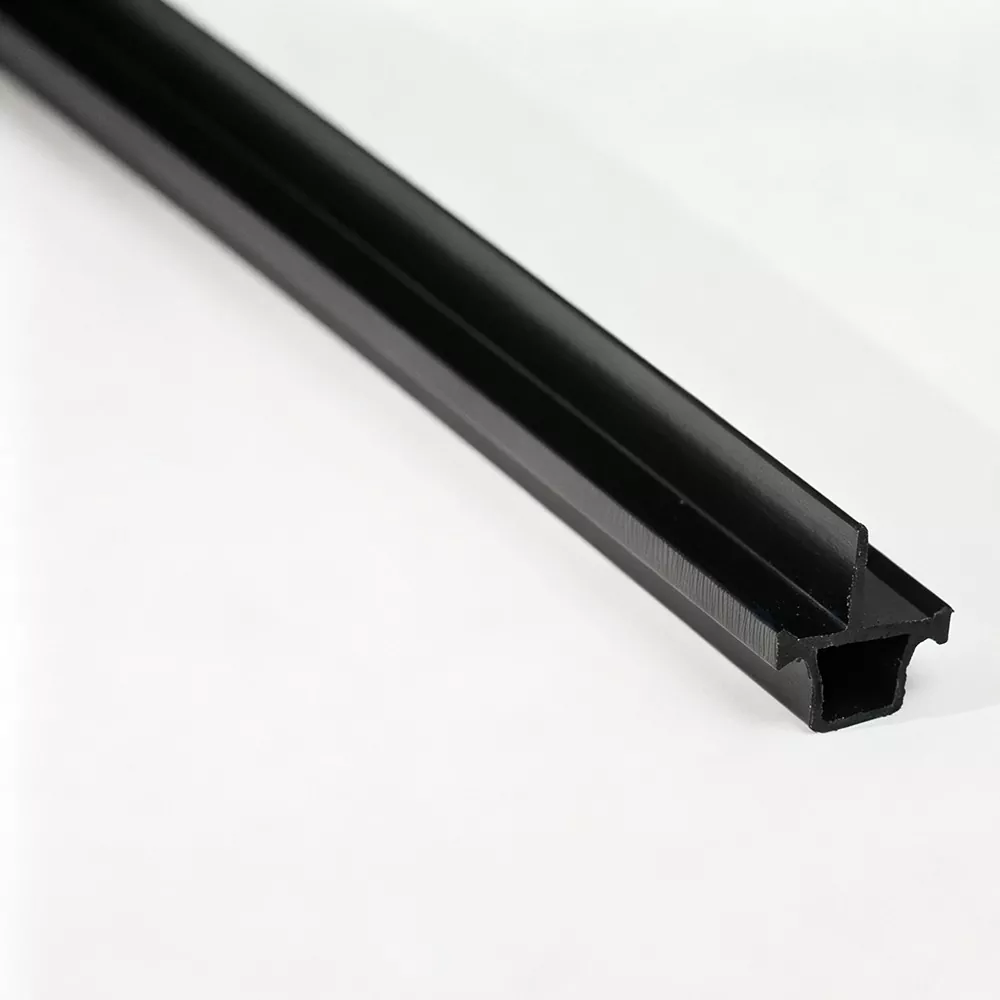
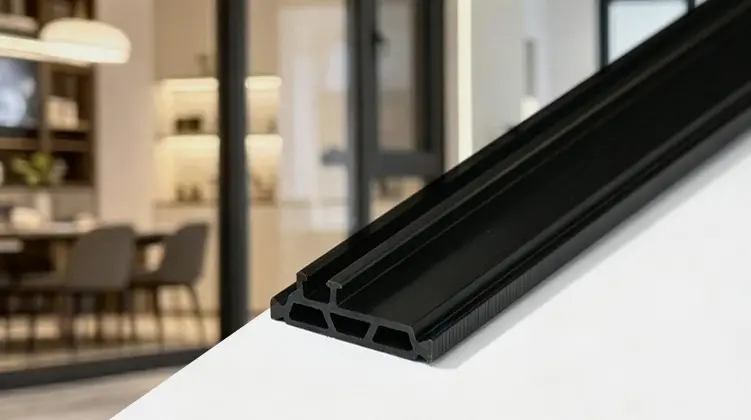
Strisce a Taglio Termico PA66 GF25sono profili isolanti in poliammide rinforzata utilizzati per separare le sezioni interne ed esterne in alluminio e interrompere il percorso diretto di trasferimento del calore del metallo attraverso telai a taglio termico. Una striscia adatta deve corrispondere all'estrusione di alluminio anziché essere selezionata solo in base al nome del materiale. Larghezza, altezza, spessore, geometria della scanalatura, struttura di bloccaggio, separazione richiesta e processo di assemblaggio devono essere considerati insieme. Il materiale è comunemente rinforzato con il 25% di fibra di vetro per migliorare la rigidità e la stabilità meccanica. Per i sistemi architettonici, l'obiettivo pratico è un profilo che possa essere inserito o profilato in modo coerente, mantenga le sue dimensioni e rimanga meccanicamente agganciato alle sezioni di alluminio circostanti.
Sommario
Fai clic su una delle sezioni seguenti per passare direttamente ad essa.
- Perché la sezione a taglio termico è importante
- Cosa significa in pratica PA66 GF25
- Come la geometria del profilo in alluminio determina la striscia
- Quali tipi di profilo vengono comunemente utilizzati?
- Dove vengono applicati questi profili isolanti
- In che modo il processo di estrusione influisce sulla qualità del profilo
- Cosa dovrebbe essere controllato durante il controllo qualità?
- A cosa dovrebbero prestare attenzione gli assemblatori?
- Come prepararsi per lo sviluppo di un nuovo profilo
- Domande frequenti
Perché la sezione a taglio termico è importante
L'alluminio è apprezzato per la sua robustezza, resistenza alla corrosione, aspetto e facilità di estrusione, ma è anche un ottimo conduttore di calore. Un design a rottura termica affronta questa caratteristica separando le sezioni di alluminio con un materiale non metallico.
In un insieme di finestre, porte o facciate continue termicamente separate, la sezione interna in alluminio e la sezione esterna in alluminio non sono destinate a formare un percorso metallico ininterrotto. Tra di loro è invece posizionato un profilo in poliammide. Ciò crea un'interruzione fisica nel percorso conduttivo e supporta la strategia di separazione termica del telaio.
La striscia ha quindi due compiti che devono lavorare insieme. Innanzitutto è necessario creare la separazione prevista tra le parti in alluminio. In secondo luogo, deve rimanere agganciato meccanicamente al profilo durante l'assemblaggio e il successivo utilizzo. Una striscia che fornisce separazione ma non si adatta correttamente alla cavità non è una soluzione pratica. Allo stesso modo, un nastro che si adatta dimensionalmente ma manca della stabilità meccanica necessaria per l'inserimento e la laminazione può creare problemi di produzione.
Funzione termica
La sezione in poliammide interrompe il trasferimento di calore diretto da metallo a metallo attraverso il telaio e supporta il concetto generale di taglio termico dell'estrusione di alluminio.
Funzione meccanica
Il profilo deve rimanere agganciato alle sezioni di alluminio e resistere alle sollecitazioni meccaniche introdotte durante l'inserimento, la laminazione, la sagomatura e il servizio.
Ecco perché la scelta del listello dovrebbe iniziare dal profilo in alluminio e non dal nome di catalogo. La cavità, la scanalatura, la struttura di bloccaggio e la profondità di impegno richiesta forniscono i vincoli tecnici effettivi.
Cosa significa in pratica PA66 GF25
PA66 si riferisce alla poliammide 66, un materiale termoplastico tecnico noto per la sua combinazione di resistenza, rigidità, stabilità dimensionale e resistenza al carico meccanico. La designazione "GF25" indica che il materiale contiene il 25% di rinforzo in fibra di vetro. In un profilo a taglio termico, questo rinforzo viene utilizzato per aumentare la rigidità e migliorare la stabilità meccanica rispetto a una formulazione in poliammide non rinforzata.
Rinforzo in fibra di vetro al 25%.
Un profilo in poliammide rinforzato deve far fronte alle forze generate durante il montaggio. In molti sistemi di alluminio a taglio termico, il nastro viene inserito in scanalature predisposte e quindi fissato tramite un processo di laminazione. Il rinforzo aiuta il profilo a mantenere una forma stabile quando viene applicata forza meccanica lungo il percorso di assemblaggio.
La fibra di vetro influisce anche sul comportamento del materiale in modi che rendono importante il controllo del processo. La distribuzione e l'orientamento delle fibre possono influenzare la resistenza longitudinale, la resistenza al taglio trasversale, l'aspetto superficiale e la consistenza dimensionale. Un processo di produzione deve quindi controllare qualcosa di più della sola temperatura di estrusione.
Stabilità dimensionale
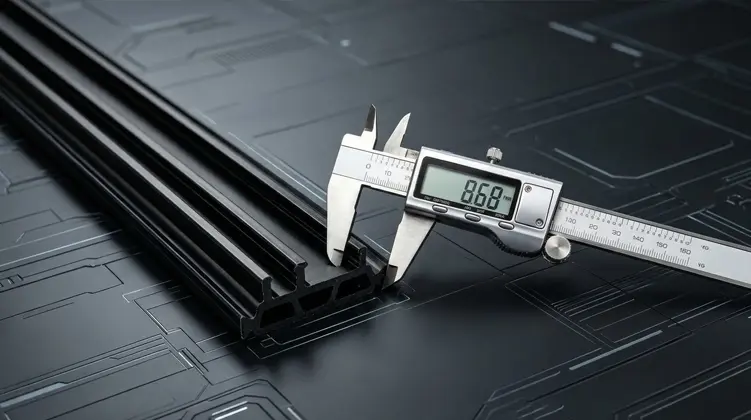
Una striscia a taglio termico è un profilo di precisione piuttosto che un semplice foglio di plastica. La larghezza, l'altezza, la geometria della parete, le caratteristiche di bloccaggio e lo spessore devono rimanere sufficientemente coerenti per adattarsi alla cavità in alluminio. Piccole modifiche dimensionali possono influenzare la forza di inserimento, la profondità di impegno e la connessione meccanica finale.
Le condizioni di estrusione, raffreddamento e formatura contribuiscono tutte a tale stabilità. Un raffreddamento troppo aggressivo o scarsamente bilanciato può influire sul ritiro e sulla forma del profilo. La velocità di tiro influenza anche le dimensioni di una sezione estrusa continua. Per questo motivo, la produzione di profili richiede un controllo coordinato di calore, velocità, attrezzature e condizioni di raffreddamento.
Resistenza alla domanda meccanica a lungo termine
I profili a taglio termico possono rimanere all’interno di un telaio in alluminio per molti anni. Durante tale periodo, si prevede che il materiale mantenga una sufficiente integrità meccanica pur essendo esposto a ripetuti cambiamenti ambientali. I requisiti esatti dipendono dal sistema del telaio, dal clima locale, dallo standard di progettazione e dalle condizioni di servizio previste.
- Rigidità:importante per mantenere la forma della sezione durante l'assemblaggio del profilo.
- Consistenza dimensionale:necessario per un impegno prevedibile con l'estrusione di alluminio.
- Resistenza al taglio:rilevante laddove la striscia è soggetta a forze generate dall'assemblaggio e dal carico del profilo.
- Stabilità termica:rilevante perché il telaio subisce variazioni di temperatura durante il servizio.
- Coerenza del processo:essenziale quando la stessa geometria del nastro viene utilizzata in cicli di produzione ripetuti.
Queste caratteristiche spiegano perché viene utilizzato un tecnopolimero rinforzato al posto di un generico profilo plastico. La sezione a taglio termico deve funzionare come parte di un assieme strutturale, non semplicemente come distanziatore isolante.
Come la geometria del profilo in alluminio determina la striscia
Un progetto di successo a taglio termico inizia con l’effettiva estrusione dell’alluminio. I nomi dei prodotti come I-Type, C-Type o T-Type descrivono famiglie di sezioni generali, ma non sostituiscono le informazioni dimensionali richieste per una corrispondenza corretta.
L'approccio ingegneristico più utile è confrontare la cavità di alluminio con le dimensioni corrispondenti della striscia di poliammide. La relazione può essere riassunta attraverso i seguenti fattori.
| Fattore del profilo in alluminio | Requisito relativo alla striscia | Perché la partita è importante |
|---|---|---|
| Larghezza della cavità | Larghezza della striscia | La striscia deve occupare la cavità prevista senza eccessivo allentamento o eccessiva resistenza all'inserimento. |
| Profondità della cavità | Altezza del profilo | L'altezza influenza la profondità con cui il listello si innesta nella sezione di alluminio. |
| Struttura della scanalatura | Geometria di bloccaggio | Gli elementi di bloccaggio devono interagire correttamente con le gole di alluminio predisposte. |
| Separazione richiesta | Spessore della striscia | Lo spessore contribuisce alla voluta separazione tra i profilati di alluminio. |
| Processo di assemblaggio | Compatibilità di inserimento e rotolamento | La sezione deve tollerare il metodo di produzione selezionato senza fessurarsi o perdere il controllo dimensionale. |
Inizia con un disegno o un profilo fisico
Un disegno quotato dell'estrusione di alluminio fornisce il punto di partenza più chiaro perché mostra la larghezza della cavità, le dimensioni della scanalatura, la geometria della parete e le tolleranze critiche. Un profilo fisico può fornire informazioni utili anche quando il disegno non è disponibile o quando occorre verificare l'effettiva estrusione.
Per il lavoro di sviluppo, le informazioni più utili generalmente includono:
- La larghezza e la profondità della cavità dell'alluminio.
- La posizione e la forma delle scanalature di bloccaggio.
- La necessaria separazione termica tra le sezioni di alluminio.
- La sezione trasversale prevista del nastro e le tolleranze dimensionali.
- La sequenza di assemblaggio utilizzata per inserire e fissare il profilo.
- Qualsiasi problema di produzione noto, come inserimento difficile o crepe.
Perché la precisione della sezione è importante
Immagina una striscia leggermente troppo larga per la cavità di estrusione. La forza di inserimento potrebbe aumentare e l'installatore o la linea di produzione potrebbero richiedere una pressione meccanica maggiore del previsto. Una striscia troppo stretta può creare il problema opposto: impegno o movimento insufficiente durante il montaggio.
L'altezza e la geometria di bloccaggio contano in modo simile. Un profilo può sembrare corretto da solo ma non riesce ancora a impegnarsi con la specifica scanalatura in alluminio. Ecco perché lo sviluppo del taglio termico è meglio trattarlo come un sistema di profili abbinati.
Esamina la gamma di sezioni in poliammide disponibileinsieme alle dimensioni del profilo in alluminio prima di finalizzare una specifica.
Quali tipi di profilo vengono comunemente utilizzati?
Diverse geometrie di estrusione di alluminio richiedono diverse sezioni a taglio termico. La famiglia di profili viene solitamente identificata dalla forma della sezione trasversale e dalla disposizione di bloccaggio.
Profili di tipo I
Le sezioni di tipo I sono comunemente associate a una geometria di separazione termica relativamente semplice. La loro idoneità finale dipende dalla larghezza, dall'altezza, dalla disposizione delle scanalature e dalle condizioni di impegno dell'estrusione di alluminio. La designazione “I” dovrebbe quindi essere trattata come una famiglia di profili piuttosto che come una dimensione universale.
Profili di tipo C
Le sezioni di tipo C sono modellate attorno a una diversa geometria di impegno e possono essere selezionate laddove l'estrusione di alluminio utilizza una cavità o struttura di bloccaggio corrispondente. Le caratteristiche di apertura e laterali devono essere abbinate attentamente al profilo in alluminio.
Profili di tipo T
Le sezioni di tipo T vengono utilizzate laddove l'estrusione di alluminio contiene una geometria adatta a un profilo di innesto a forma di T. Le dimensioni esatte, le posizioni delle spalle e i dettagli di bloccaggio determinano se la striscia può essere inserita e fissata correttamente.
Sezioni di forma speciale
Alcuni sistemi in alluminio utilizzano scanalature o cavità che non si allineano con le famiglie di sezioni standard. In questi casi è possibile sviluppare una sezione trasversale speciale attorno all'estrusione vera e propria. L'input più importante è il disegno del profilo in alluminio o il campione fisico del profilo stesso, insieme al metodo di assemblaggio e alle dimensioni critiche.
Dove vengono applicati questi profili isolanti
I sistemi in alluminio a taglio termico vengono utilizzati in diverse applicazioni architettoniche. Sebbene l'obiettivo progettuale sia correlato in ogni caso, la geometria del profilo e i requisiti meccanici possono variare a seconda della struttura del telaio.
Finestre in alluminio
I profili a taglio termico vengono installati tra i profilati in alluminio interni ed esterni dei telai delle finestre e delle ante. La striscia supporta la separazione termica pur rimanendo meccanicamente agganciata all'interno della struttura del telaio.
Porte in alluminio
I profili delle porte richiedono una connessione stabile perché l'assemblaggio finito può subire ripetute aperture, chiusure, manipolazioni ed esposizioni ambientali. La sezione a taglio termico deve rimanere compatibile con il processo di bloccaggio e laminazione selezionato.
Sistemi per facciate continue
La struttura della facciata continua può includere montanti, traversi e relative sezioni in alluminio separate termicamente. Le dimensioni del profilo possono differire sostanzialmente tra i sistemi, quindi la corrispondenza della geometria rimane essenziale.
Altri profili architettonici in alluminio
Estrusioni speciali separate termicamente possono richiedere anche sezioni isolanti non standard. Lo sviluppo di profili personalizzati può affrontare dimensioni insolite, strutture di scanalature o vincoli di assemblaggio.
È necessario considerare anche le condizioni applicative quando si seleziona la formulazione del materiale e la geometria del profilo. Un telaio installato in un ambiente a temperatura variabile può subire movimenti dimensionali ripetuti, mentre un sistema di facciata può introdurre ulteriori esigenze meccaniche e ambientali.
È importante distinguere la funzione termica della striscia dalla prestazione termica totale del telaio finito. La striscia interrompe la conduzione diretta attraverso la sezione di alluminio, ma il comportamento termico finale di una finestra, porta o facciata continua dipende anche dal vetro, dalle guarnizioni, dalla geometria del telaio, dalle camere d'aria, dai giunti e dai dettagli di installazione.
In che modo il processo di estrusione influisce sulla qualità del profilo
La consistenza di un profilo a taglio termico dipende fortemente da come viene lavorato il composto poliammidico rinforzato. Una sequenza di produzione controllata aiuta a mantenere stabile la sezione trasversale dalla materia prima fino alla lunghezza finita.
Miscelazione dei materiali
La resina PA66 e la fibra di vetro vengono preparate e controllate prima di entrare nel processo di estrusione.
Stampaggio per estrusione
Il materiale rinforzato passa attraverso l'utensileria del profilo per creare la geometria della sezione trasversale richiesta.
Raffreddamento e modellatura
Le condizioni di raffreddamento e la velocità di estrazione sono controllate per stabilizzare le dimensioni dopo l'estrusione.
Taglio di precisione
Il profilo continuo viene tagliato o preparato nella forma di fornitura richiesta per il successivo utilizzo.
Controllo delle materie prime
Il materiale di partenza ha un'influenza diretta sul comportamento di estrusione. È possibile controllare caratteristiche quali l'indice di fluidità, il contenuto di rinforzo e le condizioni di umidità dei materiali PA66 e fibra di vetro in entrata. La gestione dell'umidità è particolarmente rilevante per la lavorazione della poliammide perché il contenuto di acqua può influenzare il comportamento della fusione e le prestazioni finali del materiale.
Extrusion Temperature and Pulling Speed
La poliammide rinforzata deve essere lavorata in condizioni di temperatura controllata in modo che la massa fusa riempia costantemente il profilo della matrice senza creare inutili degradazioni o instabilità dimensionali. Anche la velocità di trazione influenza le dimensioni del profilo perché l'estruso può cambiare dimensione mentre si raffredda.
Per questo motivo, la temperatura e la velocità della linea dovrebbero essere considerate come un processo coordinato piuttosto che come impostazioni isolate. Quando un profilo contiene scanalature strette o piccoli elementi di bloccaggio, anche modifiche modeste nel comportamento dimensionale possono influenzare l'adattamento finale.
Raffreddamento e modellatura
Il raffreddamento è una delle fasi più importanti per la stabilità del profilo. Il sistema di raffreddamento deve rimuovere il calore in modo controllato in modo che la sezione estrusa mantenga la geometria prevista. Un raffreddamento non uniforme può contribuire a distorsioni, deformazioni o dimensioni incoerenti nel profilo.
Orientamento della fibra di vetro
Anche il processo di estrusione influenza l’orientamento della fibra di vetro. L'orientamento controllato può supportare la resistenza longitudinale mantenendo le caratteristiche meccaniche necessarie attraverso la sezione. Ciò diventa particolarmente rilevante per i profili che devono tollerare forze di inserimento e di profilatura.
Il sistema produttivo descritto perSfidacomprende la preparazione del materiale, linee multiple di estrusione bivite parallele, stampi autosviluppati, sistemi di raffreddamento, sagomatura e taglio. Il processo è organizzato in modo tale che le principali fasi di produzione rimangano all'interno di un unico sistema di produzione.
Cosa dovrebbe essere controllato durante il controllo qualità?
Il controllo di qualità per i profili a taglio termico è più utile quando copre il processo di produzione oltre al prodotto finito. L'ispezione finale può identificare i difetti, ma i controlli regolari durante il processo forniscono informazioni tempestive sulla deriva dimensionale o sui problemi superficiali.
Ispezione in corso
Durante l'estrusione continua, i campioni di produzione possono essere controllati a intervalli regolari per dimensioni della sezione trasversale e difetti visibili. È inoltre possibile registrare i parametri di processo in modo che le modifiche nella linea di produzione possano essere collegate a risultati dimensionali successivi.
- Larghezza e altezza della sezione trasversale.
- Dimensioni critiche della scanalatura e del bloccaggio.
- Spessore della parete e simmetria del profilo ove rilevante.
- Difetti superficiali, deformazioni o crepe visibili.
- Record dei parametri di produzione per la tracciabilità.
Valutazione di laboratorio
A seconda dei requisiti applicabili, ulteriori valutazioni di laboratorio possono riguardare densità, durezza Shore, resistenza alla trazione longitudinale, resistenza alla trazione trasversale, resistenza all'acqua, invecchiamento termico e caratteristiche di espansione lineare.
Questi test non rispondono tutti alla stessa domanda ingegneristica. La resistenza alla trazione fornisce informazioni sulla resistenza alle forze di trazione, mentre la resistenza trasversale è più rilevante per le sollecitazioni che agiscono attraverso il profilo. L'espansione lineare aiuta gli ingegneri a comprendere il movimento dimensionale associato ai cambiamenti di temperatura.
Ispezione pre-imbarco
Prima della spedizione, è possibile ispezionare l'aspetto e le dimensioni dei nastri finiti. I profili diritti possono essere preparati in lunghezze fino a 6 metri per pezzo, mentre le specifiche adeguate possono anche essere fornite in bobine fino a 500 metri per rotolo. La forma pratica di fornitura dipende dalla geometria del profilo e dai requisiti di assemblaggio a valle.
Un rapporto di ispezione in inglese può accompagnare la merce ove richiesto. Informazioni chiare sull'ispezione possono aiutare i team di produzione a verificare che il profilo ricevuto corrisponda alle specifiche concordate.
| Fase di ispezione | Obiettivo principale | Scopo della produzione |
|---|---|---|
| Controllo materiale in entrata | Stato del materiale e caratteristiche del rinforzo | Confermare che il composto di partenza è adatto all'estrusione controllata. |
| Ispezione in corso d'opera | Dimensioni e stato della superficie | Rileva la deriva del profilo prima del completamento di un lungo ciclo di produzione. |
| Test di laboratorio | Caratteristiche meccaniche, termiche e fisiche | Valutare le proprietà rispetto ai requisiti tecnici applicabili. |
| Ispezione pre-imbarco | Aspetto, dimensioni e consistenza dell'ordine | Verificare il profilo finito prima della spedizione. |
A cosa dovrebbero prestare attenzione gli assemblatori?
Anche una striscia estrusa con precisione può creare problemi quando il profilo in alluminio, le attrezzature e le condizioni di assemblaggio non sono abbinati correttamente. L'inserimento e il rotolamento dovrebbero pertanto essere trattati come parte della progettazione del profilo piuttosto che come aspetti separati a valle.
Forza di inserimento
Una striscia che entra nella scanalatura di alluminio con eccessiva resistenza può indicare una mancata corrispondenza dimensionale, una geometria di bloccaggio inadeguata o una condizione di assemblaggio che necessita di regolazione. Una forza di inserimento elevata può aumentare il rischio di danni al profilo, soprattutto laddove la sezione contiene pareti strette o elementi di bloccaggio affilati.
Crepe durante il montaggio
Le crepe non dovrebbero essere automaticamente attribuite al materiale stesso. Le possibili cause possono includere una forza meccanica eccessiva, una geometria della scanalatura inadeguata, dimensioni eccessivamente strette, un allineamento inadeguato o condizioni di lavorazione errate. Esaminare insieme l'estrusione dell'alluminio e la sequenza di assemblaggio è spesso più produttivo che esaminare la striscia isolatamente.
Resistenza al taglio insufficiente
La connessione finale deve resistere ai carichi previsti dalla movimentazione e dal servizio. Se la striscia agganciata non fornisce una resistenza sufficiente al movimento relativo tra le sezioni di alluminio, il problema potrebbe riguardare la geometria del profilo, le caratteristiche del materiale o il processo di laminazione.
Coerenza lungo tutta la linea di produzione
Un profilo che funziona bene durante una singola esecuzione di prova dovrebbe comportarsi in modo coerente anche durante la produzione ripetuta. Le dimensioni uniformi delle strisce facilitano il mantenimento di condizioni stabili di inserimento e laminazione su più lotti di estrusione di alluminio.
- Controllare la scanalatura in alluminio:confermare che la cavità sia pulita, dimensionalmente corretta e compatibile con la striscia.
- Controllare l'allineamento dell'inserimento:il disallineamento può aumentare la forza e danneggiare il bordo del profilo.
- Controllare le condizioni di rotolamento:confermare che il processo meccanico è appropriato per la geometria della striscia.
- Traccia la coerenza dimensionale:confrontare le misurazioni del profilo in entrata e in corso quando si verifica un comportamento di assemblaggio imprevisto.
Questi controlli sono particolarmente utili quando si passa dall'estrusione di un prototipo alla produzione ripetuta, perché una piccola differenza dimensionale può diventare molto più evidente quando vengono lavorate continuamente molte lunghezze di profilo.
Come prepararsi per lo sviluppo di un nuovo profilo
Lo sviluppo di una sezione a taglio termico per una nuova estrusione di alluminio è più semplice quando le informazioni vengono organizzate prima di prendere in considerazione l'attrezzatura. L'obiettivo è definire l'interfaccia completa tra la sezione in poliammide e il profilo in alluminio.
Una sequenza di sviluppo pratico può seguire diverse fasi:
- Rivedi il disegno dell'alluminio:identificare le dimensioni della cavità, la geometria della scanalatura, lo spessore della parete e le tolleranze critiche.
- Confermare il requisito della separazione termica:determinare la distanza prevista tra le sezioni di alluminio interne ed esterne.
- Definire la sezione trasversale della striscia:stabilire larghezza, altezza, spessore, dettagli di chiusura ed eventuali caratteristiche speciali.
- Esaminare il processo di assemblaggio:confermare la direzione di inserimento, il metodo di rotolamento e la forza meccanica prevista.
- Valutare il comportamento produttivo:verificare la stabilità dimensionale, la qualità della superficie e le prestazioni dell'assemblaggio.
- Finalizzare il disciplinare di produzione:documentare la geometria del profilo concordata, la costruzione del materiale, i punti di ispezione e il modulo di fornitura.
Utilizzare il profilo in alluminio come riferimento principale
L'errore più comune nello sviluppo del profilo è iniziare con una dimensione generica del nastro e cercare di forzare l'estrusione di alluminio ad adattarla. L'approccio più affidabile è quello inverso: partire dall'estrusione e definire la sezione di isolamento attorno all'interfaccia effettiva.
Un profilo fisico in alluminio può essere particolarmente utile quando il disegno di estrusione non rappresenta completamente la variazione di produzione. Il confronto del disegno con la sezione reale aiuta a identificare problemi pratici come la profondità della scanalatura, il raggio del bordo o le differenze dimensionali locali.
Mantieni insieme i requisiti termici e meccanici
La striscia non dovrebbe essere progettata per la separazione termica mentre il suo impegno meccanico è considerato un ripensamento. Le due funzioni sono collegate. Una sezione più spessa può alterare il rapporto tra le cavità. Una diversa forma di bloccaggio può modificare la forza di inserimento. Un adattamento più stretto può influenzare il comportamento dell'assieme. Le decisioni ingegneristiche dovrebbero quindi considerare la sezione trasversale completa.
Pianificare la ripetibilità
Una buona sezione non dovrebbe funzionare solo una volta. Dovrebbe poter essere estruso in modo coerente, tagliato o arrotolato in modo controllato, trasportato senza deformazioni inutili e assemblato ripetutamente con un comportamento prevedibile.
Comprendere il termine nelle ricerche di prodotti
Quando gli ingegneri o i team di approvvigionamento cercanoStrisce a Taglio Termico PA66 GF25, il termine di ricerca spesso rappresenta un requisito tecnico piuttosto che un singolo prodotto universale. La porzione “PA66” identifica la famiglia delle poliammidi, mentre “GF25” indica il rinforzo in fibra di vetro al 25%. Le restanti specifiche dipendono ancora dall'estrusione dell'alluminio e dal processo di assemblaggio previsto.
Per questo motivo, la valutazione del prodotto dovrebbe spostarsi dal livello delle parole chiave al livello tecnico. Una striscia tecnicamente appropriata è definita dalla combinazione di materiale, dimensioni della sezione, geometria di bloccaggio, coerenza della produzione e compatibilità con il profilo di alluminio di destinazione.
Domande frequenti
A cosa servono le strisce a taglio termico?
Sono utilizzati per separare le sezioni in alluminio interne ed esterne e ridurre il trasferimento di calore diretto attraverso profili in alluminio termicamente rotti. La striscia fornisce anche una connessione meccanica all'interno dell'estrusione di alluminio quando la geometria e il processo di assemblaggio sono abbinati correttamente.
Di che materiale sono fatti questi profili a taglio termico?
Il materiale centrale è nylon PA66 rinforzato con il 25% di fibra di vetro. Questa costruzione rinforzata è comunemente identificata come PA66 GF25 ed è selezionata per la rigidità, la stabilità dimensionale e le caratteristiche meccaniche richieste dai sistemi in alluminio a rottura termica.
Quali tipi di profilo sono comunemente disponibili?
Le famiglie di sezioni comuni includono i profili I-Type, C-Type e T-Type. È inoltre possibile sviluppare sezioni di forma speciale per estrusioni di alluminio con dimensioni della cavità o geometrie di bloccaggio insolite.
Dove vengono comunemente utilizzati i profili a taglio termico?
Le applicazioni tipiche includono finestre in alluminio, porte in alluminio, sistemi di facciate continue, montanti, traversi e altri profili architettonici in alluminio che richiedono la separazione termica tra le sezioni interne ed esterne.
È possibile personalizzare la sezione trasversale?
SÌ. È possibile sviluppare una sezione personalizzata attorno al disegno di un profilo di alluminio o a un profilo fisico, con attenzione alla larghezza, all'altezza, allo spessore del nastro, alla struttura della scanalatura, alla geometria di bloccaggio e al metodo di assemblaggio previsto.
Quali informazioni sono utili per una fascia a taglio termico personalizzata?
Le informazioni utili includono il disegno del profilo di alluminio o il profilo fisico, le dimensioni richieste della striscia, la struttura di bloccaggio, la separazione termica target e il metodo di inserimento o profilatura utilizzato durante l'assemblaggio.
Quali moduli di fornitura possono essere utilizzati?
Le specifiche adatte possono essere fornite come nastri diritti, comprese lunghezze di 6 metri per pezzo, o come profili a spirale, ad esempio 500 metri per rotolo. La forma pratica dipende dalla geometria del profilo e dal processo di produzione successivo.
Quali caratteristiche di qualità dovrebbero essere valutate?
La valutazione può includere dimensioni del profilo, aspetto, densità, durezza Shore, resistenza alla trazione longitudinale e trasversale, resistenza all'acqua, invecchiamento termico e caratteristiche di espansione lineare, secondo i requisiti applicabili al sistema previsto.
L'assistenza tecnica può coprire i problemi di montaggio?
Il supporto tecnico può occuparsi della progettazione delle fessure del profilo, dell'inserimento dei nastri, delle condizioni di profilatura e di problemi comuni quali inserimento difficile, fessurazioni o resistenza al taglio insufficiente. Esaminare insieme il processo di estrusione e assemblaggio dell'alluminio può aiutare a identificare la causa sottostante.
In che modo gli ingegneri dovrebbero confrontare le diverse opzioni di strisce a taglio termico?
Confrontare la struttura del materiale, le dimensioni del profilo, la geometria di bloccaggio, la consistenza dimensionale, la compatibilità dell'assieme, l'approccio di ispezione e il modulo di fornitura. Il confronto più significativo si basa sulla corrispondenza tra il nastro e l'effettiva estrusione di alluminio piuttosto che sul solo nome del prodotto.
Una pratica lista di controllo delle specifiche
Prima di finalizzare un profilo di taglio termico, è utile confermare le principali variabili tecniche in un unico posto. La lista di controllo seguente può essere utilizzata durante la revisione del profilo, la comunicazione con i fornitori, la preparazione degli strumenti o l'approvazione della produzione.
- Confermare la struttura del materiale PA66 e il requisito di rinforzo in fibra di vetro del 25%.
- Misurare la larghezza e la profondità della cavità dell'alluminio.
- Verificare la forma della scanalatura e la geometria di bloccaggio.
- Definire lo spessore della striscia richiesto e la dimensione di separazione.
- Confrontare la sezione trasversale del listello con il vero profilo in alluminio.
- Esaminare le condizioni di inserimento e profilatura prima dell'approvazione della produzione.
- Confermare i punti di ispezione dimensionale e le tolleranze accettabili.
- Controllare il modulo di fornitura diritto o arrotolato richiesto.
- Documentare il disegno del profilo concordato e le caratteristiche tecniche critiche.
- Mantenere i registri di produzione e ispezione disponibili per la tracciabilità.
Questa lista di controllo non sostituisce i requisiti tecnici di uno specifico sistema di finestre, porte o facciate. Fornisce una struttura pratica per garantire che l'interfaccia del materiale e del profilo sia stata definita prima dell'inizio della produzione.
L'idea centrale rimane semplice: le prestazioni del taglio termico iniziano con una separazione efficace, ma prestazioni affidabili del sistema richiedono una sezione trasversale adeguatamente abbinata, un'estrusione controllata, dimensioni stabili e un processo di assemblaggio compatibile.
Hai bisogno di abbinare una striscia alla tua estrusione di alluminio?
Condividi il disegno del profilo in alluminio, i dettagli fisici del profilo, le dimensioni richieste e il metodo di assemblaggio in modo che la geometria della sezione appropriata possa essere rivista per il tuo sistema in alluminio a taglio termico.
contattaci per discutere i requisiti del tuo profilo